1、當配合的公差等級要求不高時,可采用冷拉鋼材直接作軸。冷拉園型材的尺寸公差可達IT7~IT9,這對某軸類零件的軸頸精度,已能滿足性能要求,在這種條件下采用基軸制,可免去軸的加工,只需按照不同的配合性能要求加工孔,就能得到不同性質的配合。
2、一軸配多孔,且配合性質要求不同。
3、配合中,軸為標準件。采用標準件時,基準制不能隨便采用,要按規定選用。例如:滾動軸承為標準件,它的內圈和軸頸配合是基孔制,而外圈與外殼空的配合應是基軸制。
選用基軸制時,應從結構、工藝、經濟幾方面來綜合拿悉考慮,權衡利弊,主要是遵從以下幾項原則:
1、一般情況下,設計時優先選用基孔制。加工孔要比加工軸困難,而且所用的刀,量具尺寸規格也多些。采用基孔制,可大大縮減定制刀,量具的規格和數量。
2、有些情況下采用基軸制配合:零件采用外徑不需加工的,具有一定精度等級的型材時,如直接用作軸;在同一基本尺寸的軸上裝配幾個具有不同性質的零件時,應選用基軸制配合;與標準件相配合的孔或軸,應以標準件為基準來確定配合制。
如滾動軸承的外圈與軸承座的配合即屬于基軸制配合;又如定位銷與孔的配合為基軸制的配合等。
3、非基準配合:在實際生產中的某些配合,如有充分的理由或特殊需要,允許采用非基準配合,即非基準孔和非基準軸的配合。
基孔制的選擇
一般應優先選用基孔制。設計時,為了減少定制刀具、量具的規格和種類,便于生產,提高經濟性,應優先采用基孔制。在可以獲得明顯的經濟效益的情況下,選擇基軸制。
基孔制的選擇原則
一般以不易加工的部件作為選擇的原則,也就是說當孔與軸配合時,如果軸比較好加工,則選用基孔制(一般情況下選用基孔制)。

擴展資料
配合制原則如下:
1、常用尺寸范圍(500mm以下埋返),一般優先選擇基孔制。這樣可以減少加工刀具,量具的數量,比較經濟合理。
2、基軸制通常用在以下情況:
所用配合的公差等級不高(IT8及以下)。
選用基孔制時會導致階梯軸,不易裝配。
同一基本尺寸的各個部分需要裝上不彎敏饑同配合的零件。
3、與標準件配合時,基準制選擇一般依標準件而定。
4、為了滿足配合的特殊要求,允許采用混合配合,如M7/f7。
]]>設計中容易被忽略的倒角/倒圓角也是有設計原則的。你知道什么地方該到角什么地方該倒圓角、倒多大角嗎?
1.1 定義
倒角與倒圓角指的是把工件的棱角切削成一定斜面/ 圓面
1.2 目的
1.2.1 去除零件上因機加工產生的毛刺,使產品不鋒利,不會割傷使用者
1.2.2 便于零件裝配
1.2.3 材料熱處理時,有利于應力的釋放,有倒角不易出現裂紋,可以減小變形,解決應力集中的問題
2.五大設計原則
2.1 內圓外方(機加件) 原則:
1) 機加件旋轉刀具加工,工件內部加工圓角,外部方角
2) 同一工件中某一特征外方角、內圓角盡量一致大小,減少換刀次數
2.2 內圓外圓 鈑金件原則:
1) 鈑金件為激光加工,不同于傳統切削加工
2) 工件內 & 外統一圓角
3) 圓角范圍 R=2~5
圖示:

2.3 配合整齊美觀原則:
1) 倒角保證裝配零件間齊整美觀
2) 無明顯鋒邊,保護搬運、裝配、使用環節的身體傷害
3) 未注倒角默認 C0.5
2.4 去內應力 & 增加強度原則:
1) 材料熱處理中存在內應應力集中,增加過渡圓角消除內應力所致的變形、斷裂
2) 對于懸臂類零件,增加圓角起增加強度作用
2.5 導向原則:
1) 放置產品穴位,為了方便放入,需倒斜角增加導向
2) 為方便裝配,零件的配合需倒斜角
圖示一:

圖示二:

結構組成:
機械手主要由執行機構、驅動機構和控制系統三大部分組成。
一、執行機構
機械手的執行機構分為手部、手臂、軀干;
1、手部
手部安裝在手臂的前端。手臂的內孔中裝有傳動軸,可把運用傳給手腕,以轉動、伸曲手腕、開閉手指。
機械手手部的構造系模仿人的手指,分為無關節、固定關節和自由關節3種。手指的數量又可分為二指、三指、四指等,其中以二指用的最多。可根據夾持對象的形狀和大小配備多種形狀和大小的夾頭以適應操作的需要。所謂沒有手指的手部,一般都是指真空吸盤或磁性吸盤。
2、手臂
手臂的作用是引導手指準確地抓住工件,并運送到所需的位置上。為了使機械手能夠正確地工作,手臂的3個自由度都要精確地定位。
3、軀干軀干是安裝手臂、動力源和各種執行機構的支架。
二、驅動機構
機械手所用的驅動機構主要有4種:液壓驅動、氣壓驅動、電氣驅動和機械驅動。其中以液壓驅動、氣壓驅動用得最多。
1、液壓驅動式
液壓驅動式機械手通常由液動機(各種油缸、油馬達)、伺服閥、油泵、油箱等組成驅動系統,由驅動機械手執行機構進行工作。通常它的具有很大的抓舉能力(高達幾百千克以上),其特點是結構緊湊、動作平穩、耐沖擊、耐震動、防爆性好,但液壓元件要求有較高的制造精度和密封性能,否則漏油將污染環境。
2、氣壓驅動式
其驅動系統通常由氣缸、氣閥、氣罐和空壓機組成,其特點是氣源方便、動作迅速、結構簡單、造價較低、維修方便。但難以進行速度控制,氣壓不可太高,故抓舉能力較低。
3、電氣驅動式電力驅動是機械手使用得最多的一種驅動方式。其特點是電源方便,響應快,驅動力較大(關節型的持重已達400kg),信號檢測、傳動、處理方便,并可采用多種靈活的控制方案。驅動電機一般采用步進電機,直流伺服電機(AC)為主要的驅動方式。由于電機速度高,通常須采用減速機構(如諧波傳動、RV擺線針輪傳動、齒輪傳動、螺旋傳動和多桿機構等)。有些機械手已開始采用無減速機構的大轉矩、低轉速電機進行直接驅動(DD)這既可使機構簡化,又可提高控制精度。
4、機械驅動式
機械驅動只用于動作固定的場合。一般用凸輪連桿機構來實現規定的動作。其特點是動作確實可靠,工作速度高,成本低,但不易于調整。其他還有采用混合驅動,即液-氣或電-液混合驅動。
三、控制系統
機械手控制的要素包括工作順序、到達位置、動作時間、運動速度、加減速度等。機械手的控制分為點位控制和連續軌跡控制兩種。
控制系統可根據動作的要求,設計采用數字順序控制。它首先要編制程序加以存儲,然后再根據規定的程序,控制機械手進行工作程序的存儲方式有分離存儲和集中存儲兩種。分離存儲是將各種控制因素的信息分別存儲于兩種以上的存儲裝置中,如順序信息存儲于插銷板、凸輪轉鼓、穿孔帶內;位置信息存儲于時間繼電器、定速回轉鼓等;集中存儲是將各種控制因素的信息全部存儲于一種存儲裝置內,如磁帶、磁鼓等。這種方式使用于順序、位置、時間、速度等必須同時控制的場合,即連續控制的情況下使用。
其中插銷板使用于需要迅速改變程序的場合。換一種程序只需抽換一種插銷板限可,而同一插件又可以反復使用;穿孔帶容納的程序長度可不受限制,但如果發生錯誤時就要全部更換;穿孔卡的信息容量有限,但便于更換、保存,可重復使用;磁蕊和磁鼓僅適用于存儲容量較大的場合。至于選擇哪一種控制元件,則根據動作的復雜程序和精確程序來確定。對動作復雜的機械手,采用求教再現型控制系統。更復雜的機械手采用數字控制系統、小型計算機或微處理機控制的系統。控制系統以插銷板用的最多,其次是凸輪轉鼓。它裝有許多凸輪,每一個凸輪分配給一個運動軸,轉鼓運動一周便完成一個循環。 ]]>
機構的結構分析,該章內容屬于北交考試的重難點,圖形比較復雜,且將自由度計算和確定機構級別一起考察,難度偏大。所以大家多加強練習,將機械原理必刷660上的題目(尤其圖形較為復雜的)一定完全搞懂,記住一些特殊的虛約束及高副低代模型。
平面機構的運動分析,主要考察矢量圖解法,以復雜的平面連桿機構為主,從歷年真題來看,一定會考多桿機構的矢量圖解法,這是要求很高的,所以建議大家在做以矢量圖解法的題目為主,難題一定要做,不要有畏難情緒。

齒輪機構及神碧耐其設計,該章內容出題人的手法比較常規,且題型相對穩定,大家記住最基本的公式,對應的多練習關于直齒輪計算的題目,尤其涉及重合度的問題一定要認真做,嚙合圖一定要自己上手多畫幾個,熟悉套路后很容易得分。
齒輪系及其設計,輪系的兩極分化比較嚴重,很多人缺乏想象能力,不慧橋會劃分輪系,所以建議大家學會如何劃分輪系,在對此有一個清晰的認識以后,再結合大殼老師的刷題班把題目一個游春個吃透,該章內容只要吃透,考試在計算不出錯的情況下,一定會拿滿分。

重要性
按機械原理的傳統研究方式,一般不考慮構件接觸面間的間隙、構件的彈性或溫差變形以及制造和裝配等所引起的誤差。這對低速運轉的機械一般是可行的。但隨著機械向高速、高精度方向發展,還必須研究由上述因素引起的運動變化。
因而從40年代開始,又提出了機構精確度問題。由于航天技術以及機械手和工業機器人的飛速發展,機構精確度問題已越來越引起人們的重視,并已成為機械原理的不可缺少的一個組成部分。
]]>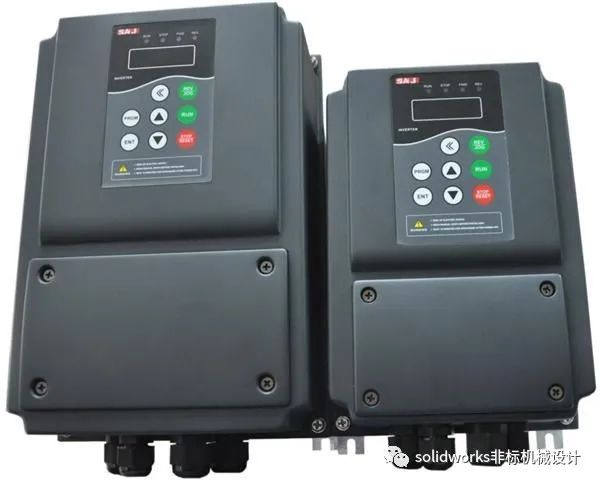
3、同樣的條件,空載狀態下能省多少,這三種狀態下哪個省的更多?
那么答案是:
當然,如果環境要求必須調速,變頻器節能效果還是比較明顯的。不調速的場合變頻器不會省電,只能改善功率因數。
回到剛開始的三個問題我們看看:
2、如果這兩個電機的扭矩沒有達到電機的額定扭矩狀態下工作(頻率,轉速還是一樣50HZ),有變頻器的那個能省多少電?
答:如果使用了自動節能運行,這個時刻變頻器能降壓運行,可以節省部分電能,但是節電不明顯。
3、同樣的條件,空載狀態下能省多少,這三種狀態下哪個省的更多?
答:拖動型負載空載狀態也節省不了多大的電能。
比如關于“閉環控制”如是說。我認為有討論的空間。文中的閉環概念太狹義了。閉環控制不僅僅是轉速傳感器反饋才算數。矢量控制時的頻率控制就是閉環控制,而且是裝置內部的閉環控制,V/F控制才屬于開環控制,另外還有溫度、壓力、流量等等物理量的PID調節器反饋控制,都是閉環控制的范疇。而且都是可以通過變頻器調節實現的。不應該將閉環控制概念解釋得那么窄。
再比如,制動的概念,那種解釋就象廢話一樣,玩弄文字游戲,說了等于沒說一樣。
1.變頻不是到處可以省電,有不少場合用變頻并不一定能省電。
2.作為電子電路,變頻器本身也要耗電(約額定功率的3-5%)。
3.變頻器在工頻下運行,具有節電功能,是事實。但是他的前提條件是:
第一、大功率并且為風機/泵類負載;
第二、裝置本身具有節電功能(軟件支持);
第三、長期連續運行。這是體現節電效果的三個條件。
除此之外,無所謂節不節電,沒有什么意義。如果不加前提條件的說變頻器工頻運行節能,就是夸大或是商業炒作。知道了原委,你會巧妙的利用他為你服務。一定要注意使用場合和使用條件才好正確應用,否則就是盲從、輕信而“受騙上當”。
4.?采用變頻器運轉時,電機的起動電流、起動轉矩怎樣?
采用變頻器運轉,隨著電機的加速相應提高頻率和電壓,起動電流被限制在150%額定電流以下(根據機種不同,為125%~200%)。用工頻電源直接起動時,起動電流為6~7倍,因此,將產生機械電氣上的沖擊。采用變頻器傳動可以平滑地起動(起動時間變長)。起動電流為額定電流的1.2~1.5倍,起動轉矩為70%~120%額定轉矩;對于帶有轉矩自動增強功能的變頻器,起動轉矩為100%以上,可以帶全負載起動。
5.?在同一工廠內大型電機一起動,運轉中變頻器就停止,這是為什么?
電機起動時將流過和容量相對應的起動電流,電機定子側的變壓器產生電壓降,電機容量大時此壓降影響也大,連接在同一變壓器上的變頻器將做出欠壓或瞬停的判斷,因而有時保護功能(IPE)動作,造成停止運轉。
6.?裝設變頻器時安裝方向是否有限制?
變頻器內部和背面的結構考慮了冷卻效果的,上下的關系對通風也是重要的,因此,對于單元型在盤內、掛在墻上的都取縱向位,盡可能垂直安裝。
7.不采用軟起動,將電機直接投入到某固定頻率的變頻器時是否可以?
在很低的頻率下是可以的,但如果給定頻率高則同工頻電源直接起動的條件相近。將流過大的起動電流(6~7倍額定電流),由于變頻器切斷過電流,電機不能起動。
8.電機超過60Hz運轉時應注意什么問題?
(1) 機械和裝置在該速下運轉要充分可能(機械強度、噪聲、振動等)。
(2) 電機進入恒功率輸出范圍,其輸出轉矩要能夠維持工作(風機、泵等軸輸出功率于速度的立方成比例增加,所以轉速少許升高時也要注意)。
(3) 產生軸承的壽命問題,要充分加以考慮。
(4) 對于中容量以上的電機特別是2極電機,在60Hz以上運轉時要與廠家仔細商討。
9.變頻器可以傳動齒輪電機嗎?
根據減速機的結構和潤滑方式不同,需要注意若干問題。在齒輪的結構上通常可考慮70~80Hz為最大極限,采用油潤滑時,在低速下連續運轉關系到齒輪的損壞等。
10.變頻器能用來驅動單相電機嗎?可以使用單相電源嗎?
機基本上不能用。對于調速器開關起動式的單相電機,在工作點以下的調速范圍時將燒毀
輔助繞組;對于電容起動或電容運轉方式的,將誘發電容器爆炸。變頻器的電源通常為3相,但對于小容量的,也有用單相電源運轉的機種。
11.變頻器本身消耗的功率有多少?
它與變頻器的機種、運行狀態、使用頻率等有關,但要回答很困難。不過在60Hz以下的變頻器效率大約為94%~96%,據此可推算損耗,但內藏再生制動式(FR-K)變頻器,如果把制動時的損耗也考慮進去,功率消耗將變大,對于操作盤設計等必須注意。
12.為什么不能在6~60Hz全區域連續運轉使用?
一般電機利用裝在軸上的外扇或轉子端環上的葉片進行冷卻,若速度降低則冷卻效果下降,因而不能承受與高速運轉相同的發熱,必須降低在低速下的負載轉矩,或采用容量大的變頻器與電機組合,或采用專用電機。
13.使用帶制動器的電機時應注意什么?
制動器勵磁回路電源應取自變頻器的輸入側。如果變頻器正在輸出功率時制動器動作,將造成過電流切斷。所以要在變頻器停止輸出后再使制動器動作。
14.想用變頻器傳動帶有改善功率因數用電容器的電機,電機卻不動,清說明原因
變頻器的電流流入改善功率因數用的電容器,由于其充電電流造成變頻器過電流(OCT),所以不能起動,作為對策,請將電容器拆除后運轉,甚至改善功率因數,在變頻器的輸入側接入AC電抗器是有效的。
15.變頻器的壽命有多久?
變頻器雖為靜止裝置,但也有像濾波電容器、冷卻風扇那樣的消耗器件,如果對它們進行定期的維護,可望有10年以上的壽命。
]]>
裝配誤差產生原因:
1、零件誤差:零件的制造誤差和運轉使用后產生的變形和磨損形成的附加誤差。
2、工具、量具誤差:工具、量具有制造誤差,用其測量、定位,就會發生系統誤差。
3、操作誤差:由于手感(如松緊、平齊、鋒利、光滑、跳動、搖動、振動、隔距、扳力、手敲著實、手拉間隙、手感松弛等),目測(尺寸、水平、平直,垂直,平行、對準,相切等)、耳聽(各種異響)、鼻聞(漏氣等),靠人體感官鑒別產生的誤差。
4、環境誤差:由溫度、相對濕度、光線射向、空氣流向、地基走動等產生的誤差。
5、意識誤差:因思想不集中或缺乏責任心產生的誤差。
嚴謹的工作作風、對技術精益求精的精神、對工作極端負責的態度是減少裝配誤差的思想基礎,在具體操作中,還有下列幾種直接減少裝配誤差的方法需要注意。
一、選擇合理的裝配基準
為了使零件裝配位置準確,選擇已經定位的零件的某一部位(點、線、面),作為待裝零件的定位依據,這個部位就叫做裝配基準。裝配基準的正確選擇,是提高裝配精度,減少裝配誤差的重要因素,必須認真對待。正確選擇裝配基準,一般應考慮下列因素。
1、盡量選擇零件加工精度較高的部位,即尺寸公差小、形狀精度高、位置偏差小、粗糙度低的部位作為基準。如羅拉制造時的溝槽部分直徑公差和徑向跳動比光面部位低,因此在檢查羅拉彎曲、校正羅拉隔距時,都以溝槽部位為基準。
2、基準部位盡量靠近裝配調節點,如平車面時,依靠車架升降螺釘調節車面高低,所以平尺擱鐵要盡可能放在靠車架部位。如把平尺擱鐵放在離車架較遠的地方,使基準點遠離車架,當調節鄰近車架高低時,會帶動這一擱鐵升降,使基準漂移。平尺擱鐵離車架愈遠時,基準面的高低變化愈大,影響裝配精度。
3、盡量重復使用同一基準,排除零件表面形狀偏差。如:由于頂面存在著一定程度的長向彎曲和寬向扭曲,因此,要將看車面長向水平的平尺擱鐵、看車面寬向水平的水平儀和托前羅拉高低線的托線圓輥,放在同一部位,避免由于車面頂面不平帶來的附加誤差。
4、選擇基準時還應考慮平裝操作方便的因素。如錠軸斜齒輪左右定位,一般有兩種方法:一種是插上錠子,以錠子為基準,用卡板定位;另一種是不插錠子,以下龍筋油杯為基準。雖然錠子直徑公差比油杯孔公差小,但插上錠子后定位增加困難。而以油杯孔為基準,能滿足錠軸齒輪左右定位要求,可不插錠子,使操作方便。
5、盡量和機械制造廠零件加工和預裝配的基準部位一致起來。
二、避免裝配基準的多次傳遞(減少累計誤差)
要把1m長的直線分為十等分有以下兩種方法:一種是用150mm的鋼直尺,每量100mm移動一次鋼直尺,共量十次;另一種是用1m長的鋼直尺,不移動,而按相對應的刻度線依次取十個點。顯然后一種方法的誤差比較小。因為前一種方法,由于測量基準的多次移動,使兩個和兩個以上的裝配誤差(工具、操作誤差)疊加在一起,就產生了累計誤差。同樣道理,當用規定度的塞尺測量間隙時,應盡可能選用單頁的塞尺測量比較準確,而避免使用二頁或更多的薄塞尺疊起來測量。
三、掌握誤差的變化規律(消除系統誤差)
如果發現了誤差的變化規律,查明了數值,就如以在裝配中設法消除這一誤差值,這種有規律性的誤差,叫做系統誤差。如當一把游標卡尺的內徑量爪磨滅0.02mm,使每次測量的讀數虛大0.02mm,就可以把讀數主動減去0.02mm,得到需要的真實讀數。又如當水平儀氣泡不準,經過定位調頭檢查,發現氣泡不準,經過定位向某一端偏一格,才是水平狀態,因此,在看水平時,應故意讓主氣泡向某端偏一格,使零件達到水平狀態。
四、合理分配或調節誤差數值(減少裝配誤差)
1、互借法
并條機車面、底板、粗紗機頭尾墻板、車架、車面等大型鑄件發生扭曲變形時,由于矯形不便,只能檢查多點鉛直度或水平度,使平裝后的讀數正反方向最大值相等,或使正反方向的最大值相減后的差值不大于允差,這種方法叫做互借法。
2、調節法
裝配中累計誤差超過允差時,可以把其中一個環節的尺寸、形狀或加以改變,或把一個不重要的尺寸放棄,不予控制,使總尺寸在允許范圍內。這個可以改變的環節叫做“調節環”,例如校并條機羅拉座開檔,先從車頭外側線決定車上墻板左右位置,再以車頭上墻板為基準定第一羅拉座位置,再依次定第二、第三、第四羅拉座位置,而對第四羅拉座至車尾上墻板間的尺寸就只能放棄,不可能校正,在實際工作中,調節環尺寸、形狀或位置的改變,往往通過銼、墊、焊的方法來達到,或用可調節的零件來調節,如調節螺釘、調節墊圈、車腳墊板等,利用這些零件來調節可以提高裝配的準確性,節省手工銼修等工作。
3、選擇裝配法
為了減小裝配誤差,提高零件裝配準確性,還可以將具有一定誤差的零件,通過選擇,進行配套或分組,使零件之間的上下誤差配合適當提高精度,叫選擇裝配。鈦浩機械是以機床主軸、回轉頂針、絲杠絲桿、軸加工、數控車床加工、刀柄刀桿、夾頭接桿為公司的主打產品,例如把膠輥芯子和鐵殼分組配套,使間隙一致;把膠輥直徑分成幾檔,使同臺或同區機器的膠輥直徑一致。
]]>一、擠牙絲攻內孔徑計算公式:-
公式:牙外徑-1/2×牙距-
例1:公式:M3×0.5=3-(1/2×0.5)=2.75mm-
M6×1.0=6-(1/2×1.0)=5.5mm-
例2:公式:M3×0.5=3-(0.5÷2)=2.75mm-
M6×1.0=6-(1.0÷2)=5.5mm-
二、一般英制絲攻之換算公式:-
1英寸=25.4mm(代碼)-
例1:(1/4-30)-
1/4×25.4=6.35(牙徑)-
25.4÷30=0.846(牙距)-
則1/4-30換算成公制牙應為:M6.35×0.846-
例2:(3/16-32)-
3/16×25.4=4.76(牙徑)-
25.4÷32=0.79(牙距)-
則3/16-32換算成公制牙應為:M4.76×0.79-
三、一般英制牙換算成公制牙的公式:-
分子÷分母×25.4=牙外徑(同上)-
例1:(3/8-24)-
3÷8×25.4=9.525(牙外徑)-
25.4÷24=1.058(公制牙距)-
則3/8-24換算成公制牙應為:M9.525×1.058-
四、美制牙換算公制牙公式:-
例:6-32-
6-32 (0.06+0.013)/代碼×6=0.138-
0.138×25.4=3.505(牙外徑)-
25.4÷32=0.635(牙距)-
那么6-32換算成公制牙應為:M3.505×0.635-
1、 孔內徑計算公式:-
牙外徑-1/2×牙距則應為:-
M3.505-1/2×0.635=3.19-
那么6-32他內孔徑應為3.19-
2、擠壓絲攻內孔算法:-
下孔徑簡易計算公式1:-
牙外徑-(牙距×0.4250.475)/代碼=下孔徑-
例1:M6×1.0-
M6-(1.0×0.425)=5.575(最大下孔徑)-
M6-(1.0×0.475)=5.525(最小)-
例2:切削絲攻下孔內徑簡易計算公式:-
M6-(1.0×0.85)=5.15(最大)-
M6-(1.0×0.95)=5.05(最小)-
M6-(牙距×0.860.96)/代碼=下孔徑-
例3:M6×1.0=6-1.0=5.0+0.05=5.05-
五、壓牙外徑計算簡易公式:-
1.直徑-0.01×0.645×牙距(需通規通止規止)-
例1:M3×0.5=3-0.01×0.645×0.5=2.58(外徑)-
例2:M6×1.0=6-0.1×0.645×1.0=5.25(外徑)-
六、公制牙滾造徑計算公式:(飽牙計算)-
例1:M3×0.5=3-0.6495×0.5=2.68(車削前外徑)-
例2:M6×1.0=6-0.6495×1.0=5.35(車削前外徑)-
七、壓花外徑深度(外徑)-
外徑÷25.4×花齒距=壓花前外徑-
例:4.1÷25.4×0.8(花距)=0.13 壓花深度應為0.13-
八、多邊形材料之對角換算公式:-
1.四角形:對邊徑×1.414=對角徑-
2.五角形:對邊徑×1.2361=對角徑-
3.六角形:對邊直徑×1.1547=對角直徑-
公式2:1.四角:對邊徑÷0.71=對角徑-
2.六角:對邊徑÷0.866=對角徑-
九、刀具厚度(切刀):
材料外徑÷10+0.7參考值-
十、錐度的計算公式:-
公式1:(大頭直徑-小頭直徑)÷(2×錐度的總長)=度數-
等于查三角函數值-
公式2:簡易-
(大頭直徑-小頭直徑)÷28.7÷總長=度數-
最全螺紋標準
UNC:統一粗牙螺紋
5/16:螺紋公稱尺寸,單位為英寸
18:螺距為1/18,即每英寸18牙
3A:公差等級,三級,外螺紋(B為內螺紋)
R.H:右旋
普螺紋與英制螺紋有何區別?
公制螺紋用螺距來表示,美英制螺紋用每英寸內的螺紋牙數來表示,這是它們最大的區別,公制螺紋是60度等邊牙型,英制螺紋是等腰55度牙型,美制螺紋60度。公制螺紋用公制單位, 美英制螺紋用英制單位。管螺紋主要用來進行管道的連接,其內外螺紋的配合緊密,有直管與錐管兩種。公稱直徑是指所連接的管道直徑,顯然螺紋大徑比公稱直徑大。1/4,1/2,1/8是英制螺紋的公稱直徑,單位是英寸
最好的辦法是:量兩個螺紋尖的距離.如果是整數或小數是能被5整除的就是公制螺紋.如:1MM 1.5MM 1.75MM 2MM 2.5MM 3MM 3.5MM 4MM“”””’
英制螺紋錐度問題
1、BSP是英制管螺紋。
不過,有BSP.Tr., BSP.PI., BSP.F.之分。
BSP.Tr.是錐管螺紋,用于密封接合。BSP.PI.是平行管螺紋,用于密封接合,只有內螺紋,與BSP.Tr.的外螺紋嵌合。BSP.F.為平行管螺紋,用于一般的接合。
光知道BSP,可不能亂加工。最好再做詳細確認。要不然漏了油或者煤氣什么的,麻煩大了。
2、 螺紋G與螺紋BSPP
一樣,均為英制圓柱管螺紋代號 牙型角55度
3、英制螺紋有幾種?BSP螺紋的特點及表示法?
兩種,BSPP(管螺紋)和BSPT(55度角錐管螺紋,與美制60度角錐管螺紋NPT相對,互不兼容)
4、 G螺紋與Rp螺紋對比,哪些地方相同,哪些地方不同,兩者在用途上有區別嗎,能否通用。
G螺紋與Rp螺紋都是55°圓柱管螺紋。只是國別(組織)不同而產生了不同的代號而已。
G是中國、法國、前蘇聯、日本的代號;
PF是日本的代號;
BSP、BSPP是英國的代號;
R、K是德國的代號(R是內螺紋、K是外螺紋);
TPYБ是前蘇聯的代號;
Rp是ISO的代號。
5、1/8 與NPT1/8螺紋有什么區別?
應該現在都是國標,不過NPT老標中叫Z,是60度用螺紋密封圓錐管螺紋,國標號GB/T12716-2002M,G是55度非螺紋密封圓柱管螺紋,國標號GB/T3707-2001
6、問英國標準管螺紋的英文代號是BSP嗎?它有沒有錐度的?
代號應該是G,圓柱管螺紋,沒有錐度
7、Rp 螺紋與G螺紋均表示圓柱管螺紋,兩者有何不同,能否相互代替使用。
另:Rp與Rb有何不同,能相互代替使用。
管螺紋
非螺紋密封的內外管螺紋,特征代號為G。
G1/2表示圓柱內管螺紋;
G1/2A表示圓柱外管螺紋。
用于螺紋密封的管螺紋。
Rp--表示圓柱內管螺紋;
Rc--表示圓錐內管螺紋;
R --表示圓錐外管螺紋。
螺紋代號示例:
G1/2-LH表示非螺紋密封的左旋內螺紋,尺寸代號為1/2英寸。
RP和RB是不能交換使用的
因為一個是55度牙一個是60度牙
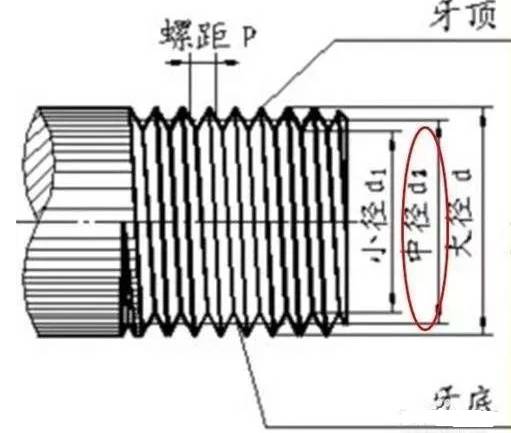
“英制螺紋”和“管螺紋”是不是就是一回事情??
ZG是錐管的漢語拼音第一個字母。就是錐管螺紋的意思。3/4是四分之三英寸。是指管子的內徑是3/4英寸。
準確的來講它的內徑是19.05毫米,但這是老標準,現在已經不用了。現在的國標規定ZG3/4″螺紋內徑是20毫米。
它的表示方法應該是:ZG3/4″。其中(″)是英寸的代表符號。
一英寸等于25.4毫米。一英寸等于8應分。3/4的來歷是6/8=3/4。俗稱6分。
同樣ZG1/2″螺紋的管子內徑≈15毫米。俗稱4分。
ZG1″螺紋的管子內徑≈25毫米。俗稱1寸。
ZG11/2″螺紋的管子內徑≈32毫米。俗稱1寸半。…..。
錐管螺紋只用于液壓系統連接;而管螺紋G3/4″只用于水管連接。錐管螺紋與管螺紋極為相似,區別只在錐度上。
管螺紋都是英制的!!!!!
什么是空氣軸承?
大多數人在說到軸承時,通常會想到滾珠軸承。在此類軸承中,固定表面和移動表面被一系列潤滑滾珠隔離。這些滾珠沿著特殊軌道或滾道運動。也許最常見的應用,是一個軸在固定的輪轂內旋轉,例如汽車或自行車前輪上的驅動軸。
在空氣軸承中,滾珠由氣墊代替。空氣軸承最為人熟知的應用之一或許是氣墊船。
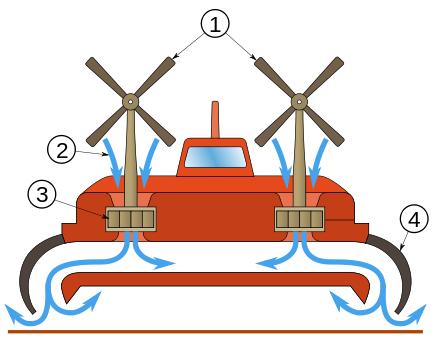
巨大的風扇在氣墊船下方吹動空氣,通過彈性橡膠 “裙邊” 阻止空氣的逸出。氣墊船下方所產生的高氣壓能夠支撐船體重量,因而使其漂浮在氣墊上。巨大的氣墊不僅起到支撐船體重量的作用,而且還作為一個軟彈簧使船體平穩地漂浮在粗糙的陸地表面或水面上。
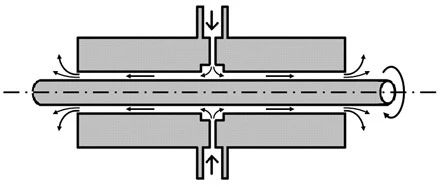
可將同樣的原理運用在轉軸軸承。將高壓空氣注入轉軸和固定軸承之間的空隙中。該空隙非常小(約為 0.01 毫米),從而使得空隙中的空氣壓力保持不變。而且,這一狹小的空隙也顯著降低了氣墊的“彈性”,從而使軸非常精確地固定,即僅可產生低動態偏心。由于摩擦力很低,軸便可以自由地旋轉,而且空氣壓力可確保轉軸不與固定軸承表面相接觸。
空氣軸承最常用的氣體介質是空氣,根據不同需要也可以是氮氣、氫氣、氦氣、二氧化碳等等。如今在一些先進的機械設備中,需要更高精度、更長使用壽命和更大承載能力的軸承,空氣軸承就能滿足這樣的要求。
為什么使用空氣軸承?
優點
- 非接觸軸承,低摩擦
- 寬范圍的轉速操作能力:從0rpm至350000rpm以上
- 這些主軸具特有的高剛性和高負載能力,可液體冷卻,僅產生低動態偏心。
- 高旋轉精度,低主軸移動誤差
- 由于非接觸表面而具有較長的使用壽命
- 低產熱
缺點
- 制造過程中要求高幾何精度
- 需要潔凈且干燥的加壓空氣供應
空氣軸承的最大缺點,大概就是對精度要求高、生產技術難度大了吧,這也是為什么這種在設計負載內,能做到無摩擦、無磨損的軸承沒有普及了。
除了名字里有學問,小小的螺絲釘從被發明到被規定為順時針擰緊、逆時針松開,經歷了幾千年的時間。
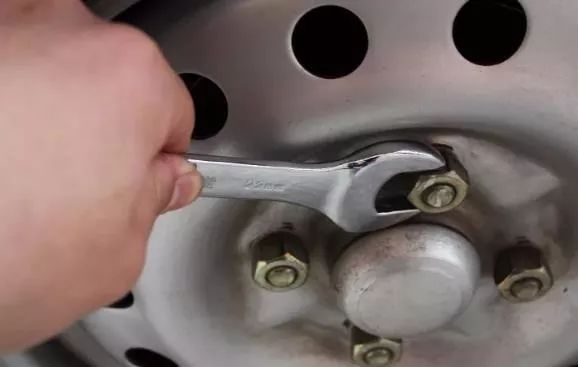
螺絲釘它怎么就非得順時針擰緊?
六種最簡單的機械工具是:螺絲釘、傾斜面、杠桿、滑輪、楔子、輪子、輪軸。螺釘位列六大簡單機械之中,但說穿了也不過是一個軸心與圍繞著它蜿蜒而上的傾斜平面。時至今日,螺釘已經發展出了標準的尺寸。使用螺釘的典型方法是用順時針的旋轉來擰緊它(與之相對,用逆時針的旋轉來擰松)。
然而,由于發明之初的螺絲釘皆為人工打造,其螺絲的細密程度并不一致,往往由工匠的個人喜好決定。
到了16世紀中期,法國宮廷工程師Jaques Besson發明了可以切割成螺絲的車床,后來這種技術花了100年的時間得以推廣。英國人Henry Maudsley于1797年發明了現代車床,有了它,螺紋的精細程度顯著提高。盡管如此,螺絲的大小及細密程度依舊沒有統一標準。
這種情況于1841年得到改變。Maudsley的徒弟Joseph Whitworth向市政工程師學會遞交了一篇文章,呼吁統螺絲型號一體化。他提了兩點建議:
1、螺釘螺紋的傾角應該以55°為標準;
2、不考慮螺絲的直徑,每英尺的絲數應該采取一定的標準。
早期的螺釘不容易制造,因為其生產過程“需要三種刀具兩種機床”。
為了解決英式標準的生產制造問題,美國人William Sellers在1864年發明了一種平頂平跟的螺紋,這點小小的改變讓螺絲釘制造起來只需要一種刀具和機床。更快捷、更簡單、也更便宜。
Sellers螺絲釘的螺紋在美國流行起來,并且很快成為美國鐵路公司的應用標準。
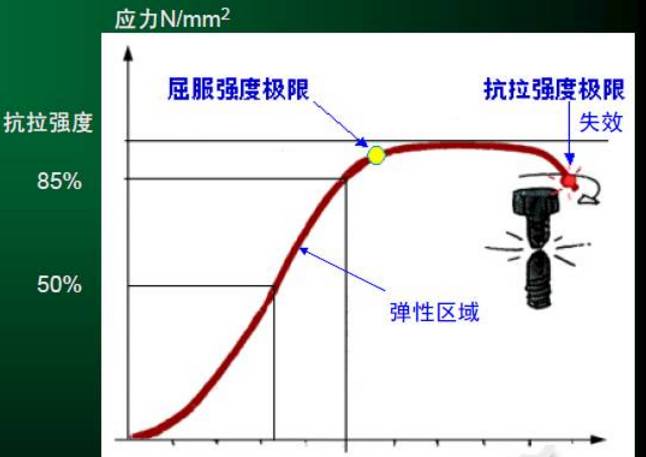
圖B:螺栓連接件特性
擰緊過程的主要變量:
(1)扭矩(T):所施加的擰緊動力矩,單位牛米(Nm);
(2)夾緊力(F):連接體間的實際軸向夾(壓)緊大小,單位牛(N);
(3)摩擦系數(U):螺栓頭、螺紋副中等所消耗的扭矩系數;
(4)轉角(A):基于一定的扭矩作用下,使螺栓再產生一定的軸向伸長量或連接件被壓縮而需要轉過的螺紋角度。
螺栓計算動畫演示↓↓
,時長02:2
螺栓擰緊的控制方法
1. 扭矩控制法
定義:當擰緊扭矩達到某一設定的控制扭矩時,立即停止擰緊的控制方法。
優點:控制系統簡單、直接,易于用扭矩傳感器或高精度扭矩扳手來檢查擰緊的質量。
缺點:控制精度不高(預緊力誤差±25%左右),也不能充分利用材料的潛力。
2. 扭矩-轉角控制法
定義:先把螺栓擰到一個不大的扭矩后,再從此點開始,擰一個規定的轉角的控制方法。
優點:螺栓軸向預緊力精度較高(±15%),可以獲得較大的軸向預緊力,且數值可集中分布在平均值附近。
缺點:控制系統較復雜,要測量扭矩和轉角兩個參數;且質檢部門也不易找出適當的方法對擰緊結果進行檢查。
3.?屈服點控制法
定義:把螺栓擰緊到屈服點后,停止擰緊的一種方法。
優點:擰緊精度非常高,預緊力誤差可以控制在±8%以內;但其精度主要取決于螺栓本身的屈服強度。
缺點:擰緊過程需要對扭矩和轉角曲線的斜率進行動態的、連續的計算和判斷,控制系統的實時性、運算速度等都有較高的要求。
]]>