 濟南海馬機械設計培訓中心

今天和小編一起來看看螺紋的各種加工方法吧,看看到底哪個方法更好。
1
螺紋切削
一般指用成形刀具或磨具在工件上加工螺紋的方法,主要有車削、銑削、攻絲、套絲、磨削、研磨和旋風切削等。車削、銑削和磨削螺紋時,工件每轉一轉,機床的傳動鏈保證車刀、銑刀或砂輪沿工件軸向準確而均勻地移動一個導程。在攻絲或套絲時,刀具(絲錐或板牙)與工件作相對旋轉運動,并由先形成的螺紋溝槽引導著刀具(或工件)作軸向移動。
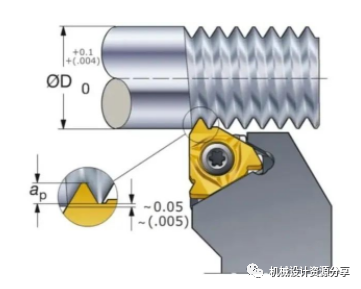
在車床上車削螺紋可采用成形車刀或螺紋梳刀(見螺紋加工工具)。用成形車刀車削螺紋,由于刀具結構簡單,是單件和小批生產螺紋工件的常用方法;用螺紋梳刀車削螺紋,生產效率高,但刀具結構復雜,只適于中、大批量生產中車削細牙的短螺紋工件。普通車床車削梯形螺紋的螺距精度一般只能達到8~9級(JB 2886-81,下同);在專門化的螺紋車床上加工螺紋,生產率或精度可顯著提高。
2
螺紋銑削
在螺紋銑床上用盤形銑刀或梳形銑刀進行銑削。盤形銑刀主要用于銑削絲桿、蝸桿等工件上的梯形外螺紋。梳形銑刀用于銑削內、外普通螺紋和錐螺紋,由于是用多刃銑刀銑削、其工作部分的長度又大于被加工螺紋的長度,故工件只需要旋轉1.25~1.5轉就可加工完成,生產率很高。螺紋銑削的螺距精度一般能達?8~9級。這種方法適用于成批生產一般精度的螺紋工作或磨削前的粗加工。
螺紋加工旋風銑刀
視頻資料,建議WiFi觀看
3
螺紋磨削
主要用于在螺紋磨床上加工淬硬工件的精密螺紋。
螺紋磨削按砂輪截面形狀不同分單線砂輪和多線砂輪磨削兩種。單線砂輪磨削能達到的螺距精度為5~6級,表面粗糙度為Ra1.25~0.08微米,砂輪修整較方便。
這種方法適于磨削精密絲杠、螺紋量規、蝸桿、小批量的螺紋工件和鏟磨精密滾刀。多線砂輪磨削又分縱磨法和切入磨法兩種。縱磨法的砂輪寬度小于被磨螺紋長度,砂輪縱向移動一次或數次行程即可反螺紋磨到最后尺寸。切入磨法的砂輪寬度大于被磨螺紋長度,砂輪徑向切入工件表面,工件約轉1.25轉就可磨好,生產率較高,但精度稍低,砂輪修整比較復雜。切入磨法適于鏟磨批量較大的絲錐和磨削某些緊固用的螺紋。
4
螺紋研磨
用鑄鐵等較軟材料制成螺母型或螺桿型的螺紋研具,對工件上已加工的螺紋存在螺距誤差的部位進行正反向旋轉研磨,以提高螺距精度。淬硬的內螺紋通常也用研磨的方法消除變化,提高精度。
5
攻絲和套絲
攻絲是用一定的扭距將絲錐旋入工件上預鉆的底孔中加工內螺紋。
套絲是用板牙在棒料(或管料)工件上切出外螺紋。攻絲或套絲的加工精度取決于絲錐或板牙的精度。加工內、外螺紋的方法雖然很多,但小直徑的內螺紋只能依靠絲錐加工。攻絲和套絲可用手工操作,也可用車床、鉆床、攻絲機和套絲機。
神一般的攻絲技術
視頻資料,建議WiFi觀看
6
螺紋滾壓
用成形滾壓模具使工件產生塑性變形以獲得螺紋的加工方法。螺紋滾壓一般在滾絲機、搓絲機或在附裝自動開合螺紋滾壓頭的自動車床上進行,適用于大批量生產標準緊固件和其它螺紋聯接件的外螺紋。
滾壓螺紋的外徑一般不超過25毫米,長度不大于100毫米,螺紋精度可達2級(GB 197-63),所有坯件的直徑大致與被加工螺紋的中徑相等。滾壓一般不能加工內螺紋,但對材質較軟的工件可用無槽擠壓絲錐冷擠內螺紋(最大直徑可達30毫米左右),工作原理與攻絲類似。冷擠內螺紋時所需扭距約比攻絲大1倍,加工精度和表面質量比攻絲略高。
外螺紋滾壓加工
視頻資料,建議WiFi觀看
螺紋滾壓的優點
1.表面粗糙度小于車削、銑削和磨削;
2.滾壓后的螺紋表面因冷作硬化而能提高強度和硬度;
3.材料利用率高,生產率比切削加工成倍增長,且易于實現自動化;
4.滾壓模具壽命很長,但滾壓螺紋要求工件材料的硬度不超過HRC40;
5.對毛坯尺寸精度要求較高;
6.對滾壓模具的精度和硬度要求也高,制造模具比較困難;
7.不適于滾壓牙形不對稱的螺紋。
按滾壓模具的不同,螺紋滾壓可分搓絲和滾絲兩類。
搓絲:兩塊帶螺紋牙形的搓絲板錯開1/2螺距相對布置,靜板固定不動,動板作平行于靜板的往復直線運動。當工件送入兩板之間時,動板前進搓壓工件,使其表面塑性變形而成螺紋。
滾絲:有徑向滾絲、切向滾絲和滾壓頭滾絲3種。
徑向滾絲:2個(或3個)帶螺紋牙形的滾絲輪安裝在互相平行的軸上,工件放在兩輪之間的支承上,兩輪同向等速旋轉。
其中一輪還作徑向進給運動。工件在滾絲輪帶動下旋轉,表面受徑向擠壓形成螺紋。對某些精度要求不高的絲杠,也可采用類似的方法滾壓成形。
切向滾絲:又稱行星式滾絲,滾壓工具由1個旋轉的中央滾絲輪和3塊固定的弧形絲板組成。
滾絲時,工件可以連續送進,故生產率比搓絲和徑向滾絲高。
滾壓頭滾絲:在自動車床上進行,一般用于加工工件上的短螺紋。滾壓頭有3~4個均布于工件外周的滾絲輪。
滾絲時,工件旋轉,滾壓頭軸向進給,將工件滾壓出螺紋。
上一篇: 伺服的電子凸輪有什么,如何使用?
下一篇: 機械設計的39條禁令