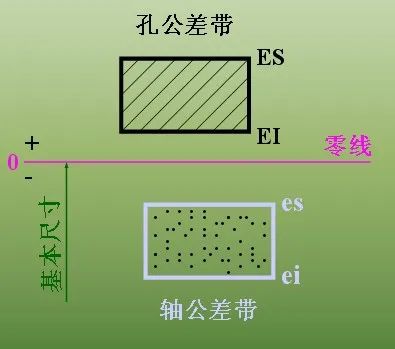
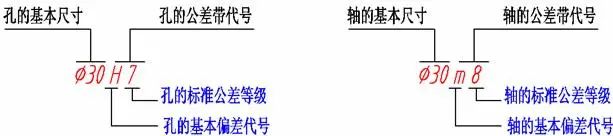
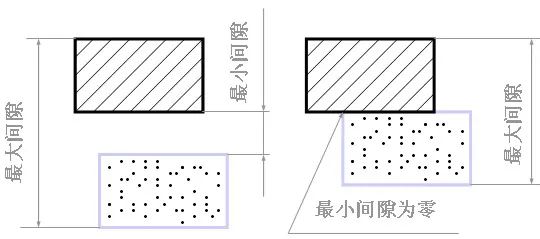
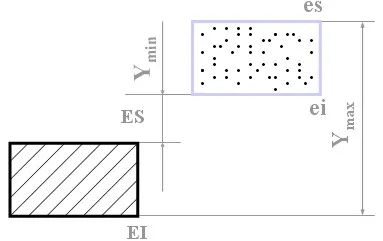
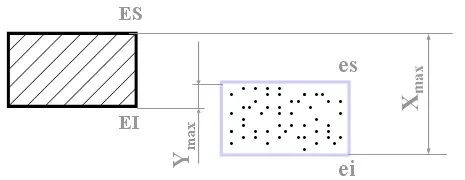
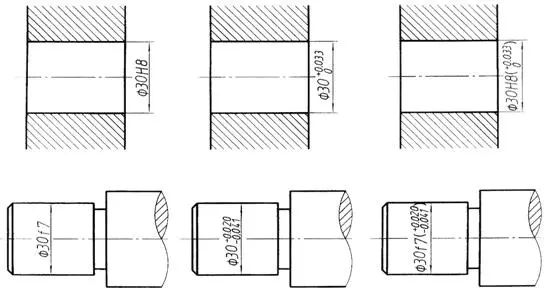
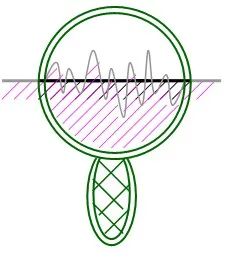
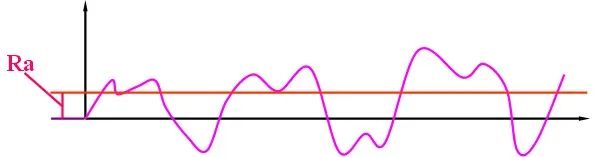
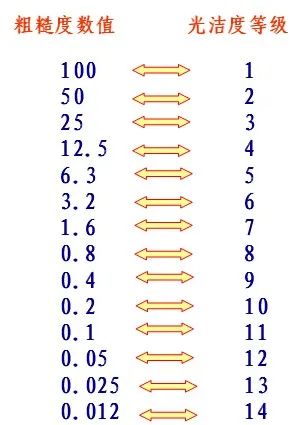
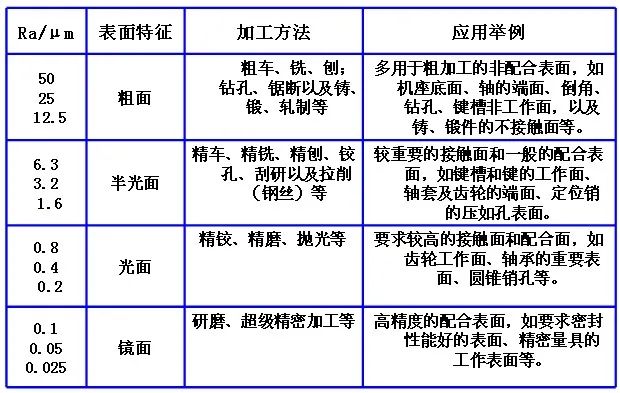
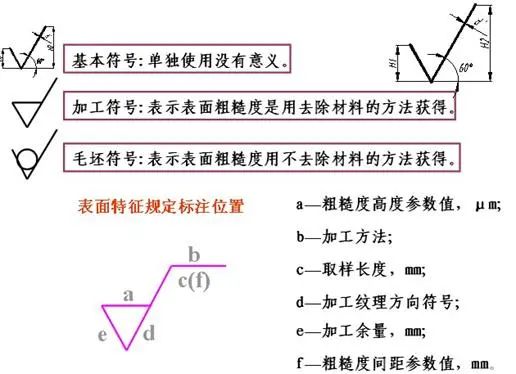
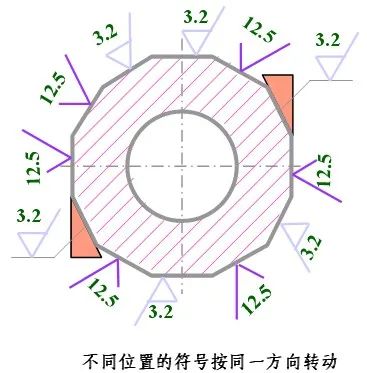
零件圖的技術要求及標注發布時間:2023/03/06 瀏覽次數:45 分類:企業新聞 分類:行業新聞 一、零件的技術要求 ??? 零件在加工、檢驗時的各項技術要求,通常是指表面粗糙度、尺寸公差、形狀和位置公差,材料的熱處理及表面處理等。 二、尺寸公差與配合 1、零件的互換性&定義、作用 ??? 在按規定要求大量制造的零件或部件中,任取一個,不經挑選或修配,就能裝配到機器當中,并達到規定的配合要求,零件的這種性質稱為零件的互換性。? ? 2、尺寸公差的基本概念 1)誤差與公差定義、區別 2)公差的基本術語 ??? 下面以軸的尺寸和孔的尺寸為例,講述尺寸公差的基本術語和相互關系。 ????基本尺寸??設計給定的尺寸,如φ50。 ????實際尺寸??通過測量所得的尺寸 ????極限尺寸??允許尺寸變化的兩個極限值,它以基本尺寸為基數來確定。 ????最大極限尺寸:兩個極限尺寸中較大的一個尺寸稱,如軸bφ50,孔為φ50.007; ????最小極限尺寸:較小的一個尺寸稱如軸為φ49.984,孔為φ49.982 ??? 尺寸偏差???有上偏差和下偏差之分,尺寸偏差可正、負或零。 ????上偏差(ES /es )?最大極限尺寸與基本尺寸的代數差稱為上偏差,如50-50=0,50.007-50=0.007; ????下偏差(EI /ei )?最小極限尺寸與基本尺寸的代數差稱為下偏差如49.984-50=-0.016,49.982-50=-0.018。 ??? 尺寸公差??允許零件尺寸的變動量。它等于最大極限尺寸減去最小極限尺寸,或上偏差減去下偏差。公差總是大于零的正數. ????如50-49.984=0-(-0.016)=0.016;50.007-49.982=0.007-(-0.018)=0.025。 ??? 公差帶:在公差帶圖中,由代表上、下偏差的兩條直線所限定的一個區域。如下圖所示的矩形上邊代表上偏差,下邊代表下偏差,矩形的長度無實際意義,高度代表公差。?? ?? 零線:在公差帶圖中,確定偏差的一條基準直線,通常零線表示基本尺寸。當零線畫成水平時,零線之上的偏差為正,零線之下的偏差為負 ??? 公差帶圖 3.標準公差與基本偏差 ??? 表示公差帶的代號p由基本偏差代號和公差等級(數字)組成,例如: (1)標準公差確定公差帶的大小20個等級:IT01、?? IT0、IT1、…、IT18。用于確定公差帶的寬度。見書附表。 (2)基本偏差確定公差帶的位置 ??? 用于確定公差帶相對零線位置的上偏差或下偏差,一般是靠近零線的那個偏差。 (3)公差帶代號及查表,如:h7,D6 4、配合 配合:基本尺寸相同的相互配合的孔和軸,其公差帶之間的關系稱配合。 種類:間隙、過盈、過渡 ??? 不同的公差帶決定配和精確程度和松緊程度。 間隙配合(孔的公差帶在軸的公差v之上) 過盈配合(孔的公差帶在軸的公差帶之下) 過渡配合(孔和軸的公差帶相互交疊) 6、公差的標注和識讀 ??? 1)上、下偏差的字高比尺寸數字小一號,且下偏差與尺寸數字在同一水平線上; ??? 2)當公差帶相對于基本尺寸對稱,即上、下偏差互為相反數時,可采用“±”加偏差絕對值的標注方法,如φ48±0.008。此時,偏差的高度和尺寸數字的高度一樣。 ??? 3)上、下偏差的小數位數必須相同、對齊。當上偏差或下偏差為零時,小數點末位的“0”一般不必注寫。 ??? 4)在裝配圖上一般只標注配合代號。配合代號用分數形式表示,分子為孔的公差帶代號,分母為軸的公差帶代號。 ??? 5)對于與標準件(如軸承)相配合的孔和軸,則只標注非基準件(配合件)的公差帶代號。如軸承內圈與軸配合,只標注軸的公差帶代號;軸承外圈與箱體孔座配合,只標注孔的公差帶代號 。 零件圖上的標注 三、表面粗糙度 1、粗糙度的定義 ??? 加工表面上具有的較小間距和峰谷所組成的微觀幾何形狀特性,稱為零件的表面粗糙度。 ??? 表面粗糙度是評定零件表面質量的一項重要指標,它對零件的使用性能有很大的影響,零件的耐磨性、抗腐蝕性1配合質量都和表面粗糙度有關。 2、粗糙度的評定參數: ??? 國標規定粗糙度以參數值的大小進行評定。常用的參數值有輪廓算術平均偏差Ra、微觀不平十點高度Rz、輪廓最大高度Ry三種。 ??? 生產中最常采用的是參數值有輪廓算術平均偏差Ra。書上圖表給出了國標推薦的Ra優先選用系列。 ???由表Ra值與常用加工方法的對應關系中可見,Ra值越大,加工表面越粗糙;Ra值越小,加工表面越光滑平整。 3、表面粗糙度與光潔度的比較(十四個等級) 表面粗糙度Ra值與加工方法 4、表面粗糙度的符(代)號 五、表面粗糙度的標注 ??? 根據國標GB/T131-1993規定,表面粗糙度的代號的標注方法 如下: 1、表面粗糙度數字和符號的方向必須遵守下圖的規定。代號中數字的方向與尺寸數字的方向一致。 2、表面粗糙度符號、代號一般標注在可見輪廓線、尺寸界限、引出線或它們的延長線上,符號的尖端必須從材料外指向表面;同一圖樣上,每一個表面一般只標注一次符號、代號,并盡可能靠近有關尺寸線。 ??當位置狹小時符號、代號可引出標注。 3、當零件所有表面粗糙度要求一致時,其符號、代號在圖樣的右上角統一標注,其高度應該是圖中字符的1.4倍; ??? 零件中使用最多的一種粗糙度符號、代號可統一標注在圖樣的右上角,并加注“其余”其兩字。此時符號、代號、文字高度應該是圖中其它字符的1.4倍。? 上一篇: 【軟件技巧】SolidWorks畫草圖時如何自動正視于我們?迅速提高畫圖效率下一篇: 氣彈簧工作原理
 濟南海馬機械設計培訓中心

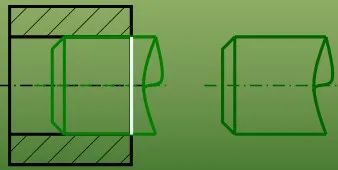
 和孔的尺寸
 為例,講述尺寸公差的基本術語和相互關系。
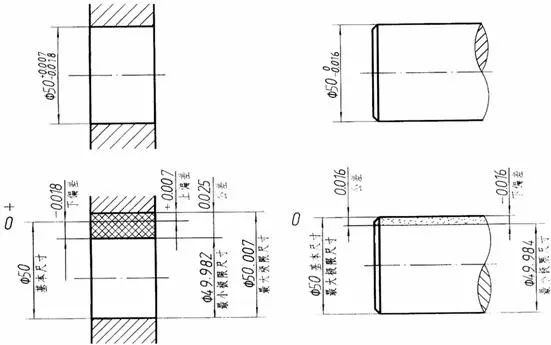
 和孔的尺寸為例,講述尺寸公差的基本術語和相互關系。