 濟南海馬機械設計培訓中心

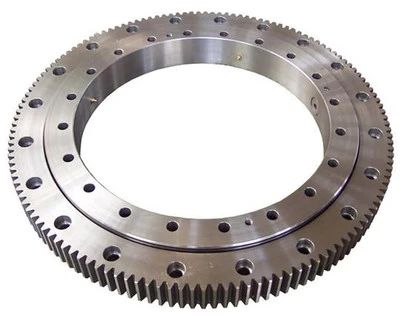
一:回轉支承的運輸、搬運和拆包
1、回轉支承必須小心裝卸。
2、運輸和貯存以水平放置為宜,貯存必須放在干燥的室內。
3、吊裝宜用吊環螺釘,以水平方式進行,切勿碰撞,特別是徑向方向的碰撞。
4、回轉支承外表涂有防銹劑,其防銹期一般為六個月,對于超過六個月貯存期的(如作配件)應重新進行防銹包裝或采取其它貯存措施。
5、回轉支承去除包裝物時,必須小心,別割破防塵用密封圈,最好在外徑上割而不是在兩端面上割。
二:回轉支承的安裝
1、安裝前回轉支承的的基準面和安裝座架的安裝平面、必須用工業溶劑清理干凈,去除油污、毛刺、油漆等其它異物,嚴禁用含氟溶劑。在清洗時不要讓溶劑流入密封圈和滾道內。
2、回轉支承的滾道淬火軟帶(外部標記“S”或堵塞孔處)應置于非負荷區。
3、支承吊裝到位后應用塞尺檢查貼合面的平面度,如有間隙,應重新進行機械加工,若實在無法加工,可以用填塑或局部墊片充實,以防螺栓上緊后滾圈產生變形,影響回轉支承的性能。
4、安裝螺栓擰緊前必須根據齒輪徑向跳動的最高點(三個涂有綠色標記的齒)調節齒側間隙。若有幾個小齒輪,必須保證每個小齒輪調至同樣的狀態,確保小齒輪與齒圈的良好嚙合和對中。并于螺栓擰緊后進行一次齒側隙的檢查。
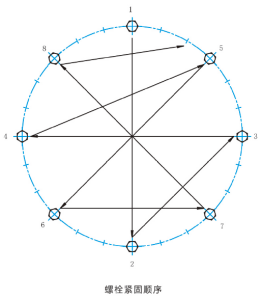
5、擰緊螺栓應在180°方向對稱地連續進行,最后保證整個圓周上的螺栓有相同的預緊力。(下圖)
安裝螺栓的要求:
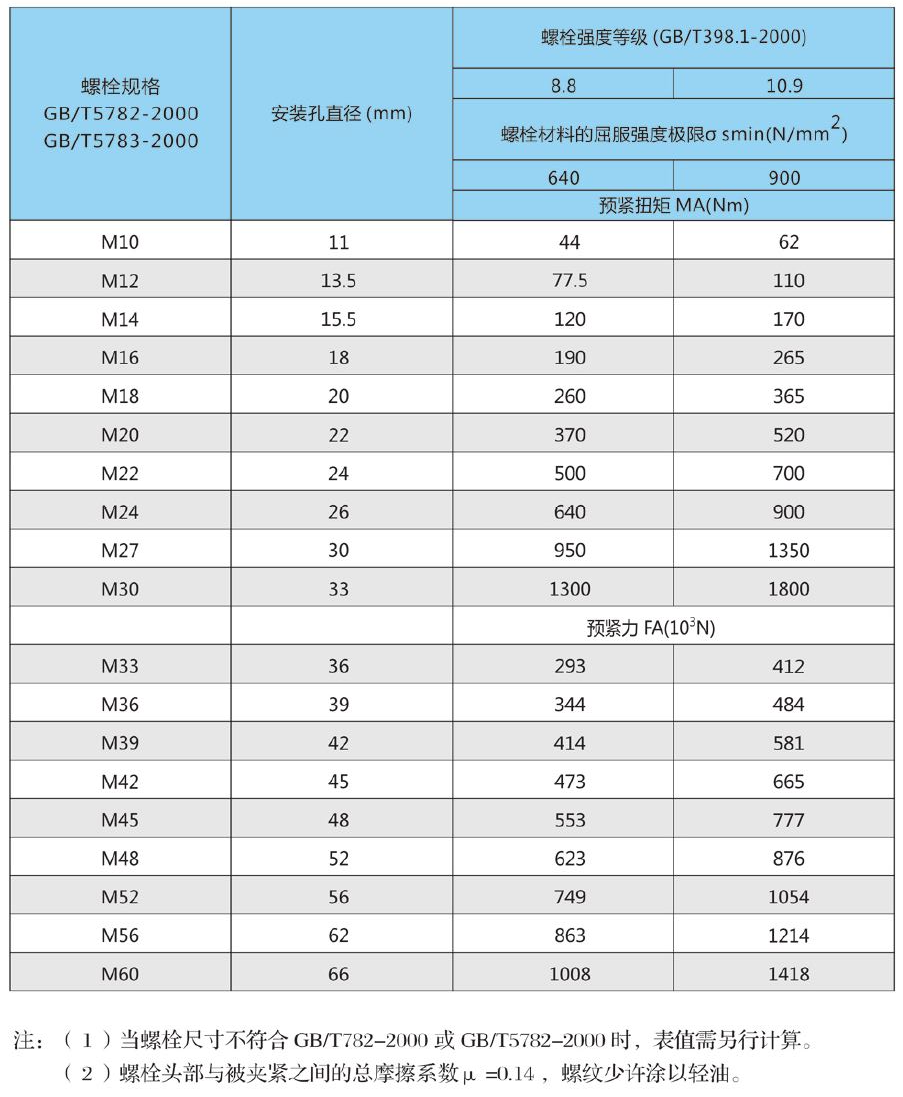
◆回轉支承的安裝要選擇合適的聯接螺栓和緊固力,螺栓尺寸按照GB/T5782-2000和GB/T5783-2000的規定,強度不低于GB/T3098.1-2000規定的8.8級,建議使用10.9級高強螺栓,特殊用途選擇8.8級、12.9級高強螺栓。
◆回轉支承安裝時不得使用彈簧墊圈,平墊圈尺寸必須符合GB/T97.1-1985和GB/T97.2-1985.并進行調質處理。
◆螺栓的夾緊長度必須≥5d(d為螺栓公稱直徑)。
◆螺栓與座架擰緊時,應保證一定的預緊力,一般為螺栓屈服極限的0.7倍。
預緊力與預緊扭矩
6、安裝完成后,要向支承內注入足夠的潤滑脂。
三:回轉支承的潤滑與維護
1、回轉支承出廠時滾道內已注入了少量的2號鋰基潤滑脂,使用時用戶必須根據不同的使用環境重新注入新的潤滑脂。
2、回轉支承應定期補充潤滑脂,球類回轉支承每運轉100小時要補充一次,滾柱類回轉支承每50小時要補充一次,特殊工作環境,如熱帶地區、灰塵多、溫度變化大以及連續工作時,應縮短潤滑周期。機器若長期停止使用的前后也必須加足新的潤滑脂,并且每次注潤滑脂時都必須注滿,直到從密封處滲出為止,注潤滑脂時要均勻轉動回轉支承,使之填充均勻。
3、回轉支承的的齒面要保持清潔,經常清除齒面上的油污,涂以新的潤滑脂。
4、回轉支承首次運轉100小時后,必須檢查螺栓的預緊力,以后每運轉500小時檢查一次,必須保持螺栓足夠的預緊力。
5、在回轉支承的使用中要時刻觀察支承的運轉情況,如發現不正常響聲、沖擊、功率突然增大,應立即停機檢查,排除故障,必要時拆檢。
6、支承使用中禁止用水沖刷,以防水進入支承滾道,并且嚴禁硬的物體接近齒輪嚙合區。
7、經常檢查支承的密封的完好情況,如發現密封帶破損要及時更換,以防異物落入滾道。
上一篇: 機械結構設計(經典干貨)
下一篇: 電機軸承過熱的原因及處理方法