 濟南海馬機械設計培訓中心

螺絲釘對應的英文單詞是Screw. 這個單詞在近幾百年詞義發生了比較大的變化,至少在1725年,它是“交配”的意思。
除了名字里有學問,小小的螺絲釘從被發明到被規定為順時針擰緊、逆時針松開,經歷了幾千年的時間。
螺絲釘它怎么就非得順時針擰緊?
六種最簡單的機械工具是:螺絲釘、傾斜面、杠桿、滑輪、楔子、輪子、輪軸。螺釘位列六大簡單機械之中,但說穿了也不過是一個軸心與圍繞著它蜿蜒而上的傾斜平面。時至今日,螺釘已經發展出了標準的尺寸。使用螺釘的典型方法是用順時針的旋轉來擰緊它(與之相對,用逆時針的旋轉來擰松)。
然而,由于發明之初的螺絲釘皆為人工打造,其螺絲的細密程度并不一致,往往由工匠的個人喜好決定。
到了16世紀中期,法國宮廷工程師Jaques Besson發明了可以切割成螺絲的車床,后來這種技術花了100年的時間得以推廣。英國人Henry Maudsley于1797年發明了現代車床,有了它,螺紋的精細程度顯著提高。盡管如此,螺絲的大小及細密程度依舊沒有統一標準。
這種情況于1841年得到改變。Maudsley的徒弟Joseph Whitworth向市政工程師學會遞交了一篇文章,呼吁統螺絲型號一體化。他提了兩點建議:
1、螺釘螺紋的傾角應該以55°為標準;
2、不考慮螺絲的直徑,每英尺的絲數應該采取一定的標準。
早期的螺釘不容易制造,因為其生產過程“需要三種刀具兩種機床”。
為了解決英式標準的生產制造問題,美國人William Sellers在1864年發明了一種平頂平跟的螺紋,這點小小的改變讓螺絲釘制造起來只需要一種刀具和機床。更快捷、更簡單、也更便宜。
Sellers螺絲釘的螺紋在美國流行起來,并且很快成為美國鐵路公司的應用標準。
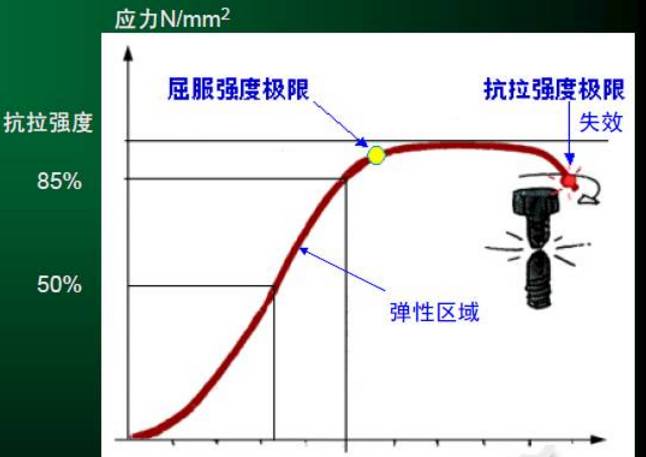
圖B:螺栓連接件特性
擰緊過程的主要變量:
(1)扭矩(T):所施加的擰緊動力矩,單位牛米(Nm);
(2)夾緊力(F):連接體間的實際軸向夾(壓)緊大小,單位牛(N);
(3)摩擦系數(U):螺栓頭、螺紋副中等所消耗的扭矩系數;
(4)轉角(A):基于一定的扭矩作用下,使螺栓再產生一定的軸向伸長量或連接件被壓縮而需要轉過的螺紋角度。
螺栓計算動畫演示↓↓
,時長02:2
螺栓擰緊的控制方法
1. 扭矩控制法
定義:當擰緊扭矩達到某一設定的控制扭矩時,立即停止擰緊的控制方法。
優點:控制系統簡單、直接,易于用扭矩傳感器或高精度扭矩扳手來檢查擰緊的質量。
缺點:控制精度不高(預緊力誤差±25%左右),也不能充分利用材料的潛力。
2. 扭矩-轉角控制法
定義:先把螺栓擰到一個不大的扭矩后,再從此點開始,擰一個規定的轉角的控制方法。
優點:螺栓軸向預緊力精度較高(±15%),可以獲得較大的軸向預緊力,且數值可集中分布在平均值附近。
缺點:控制系統較復雜,要測量扭矩和轉角兩個參數;且質檢部門也不易找出適當的方法對擰緊結果進行檢查。
3.?屈服點控制法
定義:把螺栓擰緊到屈服點后,停止擰緊的一種方法。
優點:擰緊精度非常高,預緊力誤差可以控制在±8%以內;但其精度主要取決于螺栓本身的屈服強度。
缺點:擰緊過程需要對扭矩和轉角曲線的斜率進行動態的、連續的計算和判斷,控制系統的實時性、運算速度等都有較高的要求。
上一篇: 電機故障的五個元兇,如何處理?
下一篇: 什么是空氣軸承,真的能無摩擦磨損嗎?