13296444375

                全站搜索

                首頁 / 企業新聞 / 機械零件設計如何考慮結構工藝性
                返回

                機械零件設計如何考慮結構工藝性

                瀏覽次數:399 分類:企業新聞 分類:行業新聞

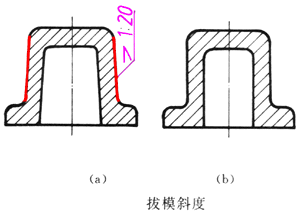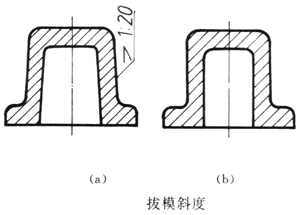
                用鑄造的方法制造零件毛坯時,為了便于在砂型中取出模樣,一般沿模樣拔模方向作成約1:20的斜度,叫做拔模斜度。因此在鑄件上也有相應的拔模斜度,如下圖a所示。這種斜度在圖上可以不予標注,也不一定畫出,如下圖b所示;必要時,可以在技術要求中用文字說明。

                f8a456d652ac4c464f42cd37612547b6

                二、鑄造圓角

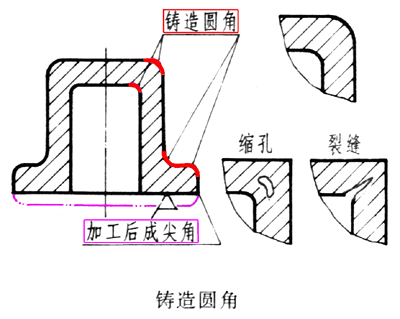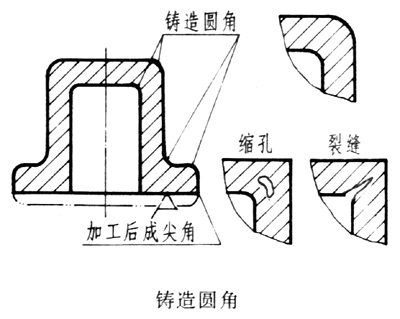
                在鑄件毛坯各表面的相交處,都有鑄造圓角(下圖),這樣既能方便起模,又能防止澆鑄鐵水時將砂型轉角處沖壞,還可以避免鑄件在冷卻時產生裂縫或縮孔。鑄造圓角在圖上一般不予標注,常常集中注寫在技術要求中。下圖所示的鑄件毛坯的底面(作為安裝底面),需要經過切削加工。這時,鑄造圓角被削平。26b918d65e3568b20a355ed7bd3b6bb3
                三、鑄件壁厚

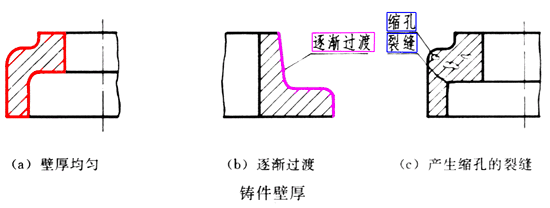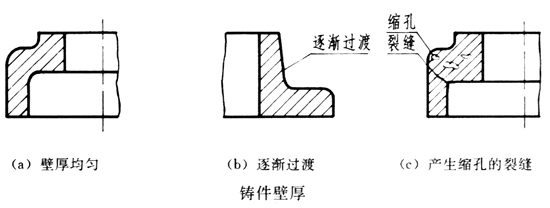
                在澆鑄零件時,為了避免各部分冷卻速度的不同而產生縮孔或裂縫,鑄件壁厚應保持大致用等或逐漸變化,如下圖所示。
                f5579afa4864d077dc0592990c9cf995

                02、零件加工面的工藝結構

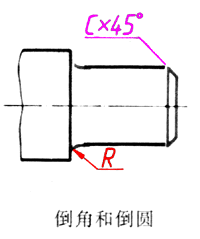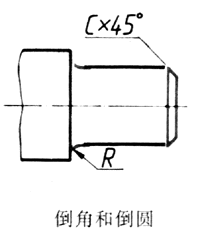
                一、倒角和倒圓

                如下圖所示,為了去除零件的毛刺、銳邊和便于裝配,在軸或孔的端部,一般都加工成倒角;為了避免因應力集中而產生裂紋,在軸肩處往往加工成圓角的過渡形式,稱為倒圓。
                672417e372325d9ba604fc93e35cf196

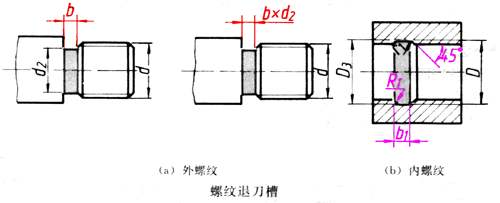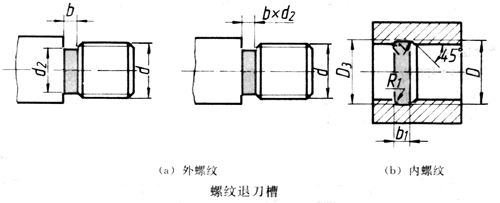
                二、螺紋退刀槽和砂輪越程槽

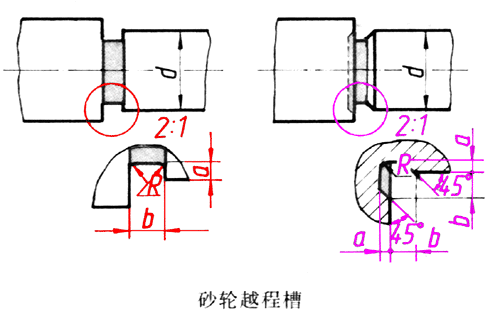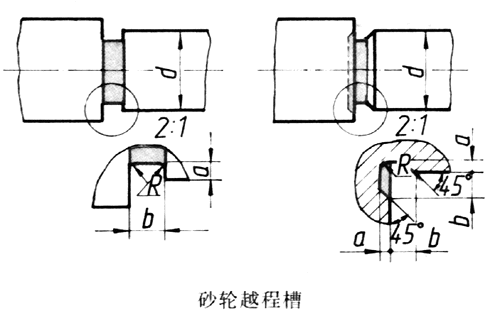
                在切削加工中,特別是在車螺紋和磨削時,為了便于退出刀具或使砂輪可以稍稍越過加工面,常常在零件的待加工面的未端,先車出螺紋退刀槽或砂輪越程槽,如下圖所示。
                90120c6ed0353d9b1504a16dac360e8f
                387536dcd3700270b78e2f38b6aa0d25


                螺紋退刀槽和砂輪越程槽的結構尺寸系列,可查表。

                三、鉆孔結構

                用鉆頭鉆出的盲孔,在底部有一個120°的錐角,鉆孔深度指的是圓柱部分的深度,不包括錐坑,如下圖a所示。在階梯形鉆孔的過渡處,也存在錐角120°的圓臺,其畫法及尺寸注法,如下圖b所示。1a10647f2600e51739e772dbf34526c0
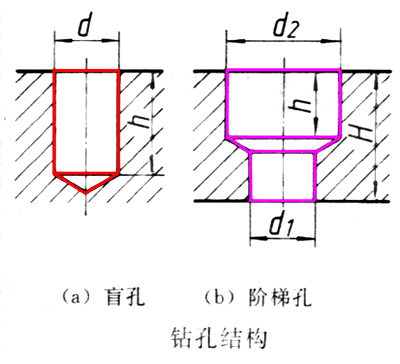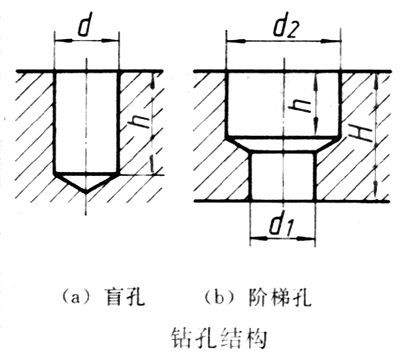
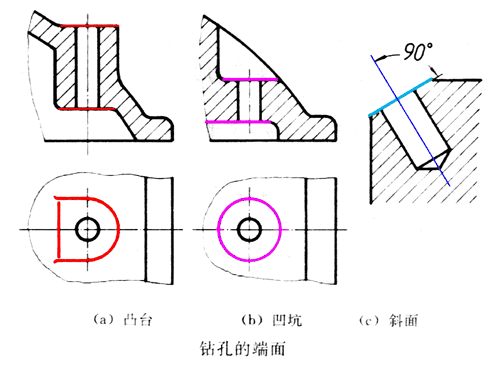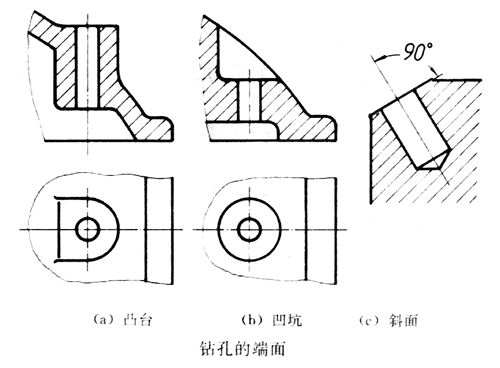
                用鉆頭鉆孔時,要求鉆頭軸線盡量垂直于被鉆孔的端面,以保證鉆孔準確和避免鉆頭折斷。下圖表示了三種鉆孔端面的正確結構。
                11624e6b51fd0955e3e481b221d9f51e

                四、凸臺和凹坑

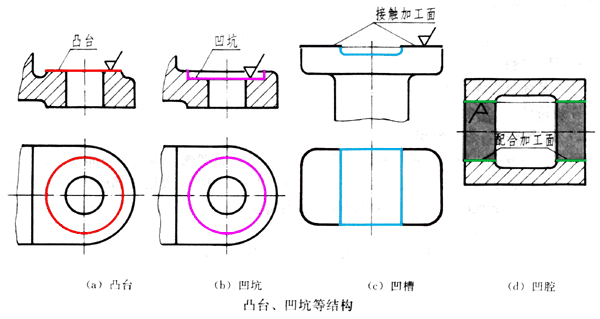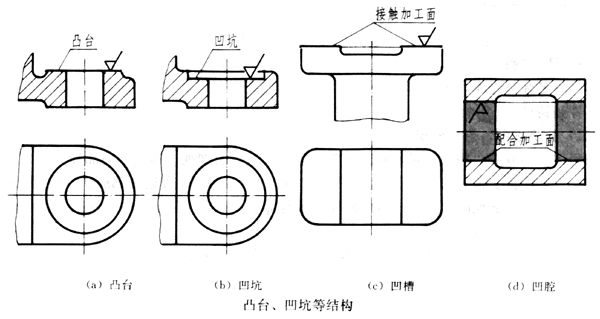
                零件上與其它零件的接觸面,一般都要加工,為了減少加工面積,并保證零件表面之間有良好的接觸,常常在鑄件上設計出凸臺、凹坑。下圖a、b是螺栓連接的支承面做成凸臺或凹坑的形式;下圖c、d是為了減少加工面積,而做成凹槽或凹腔的結構。
                5bbd3363fbc65cd5ffa9eb4922b8e8c9

                點擊取消回復

                  分類

                  在線客服x

                  客服
                  頂部 回到頂部


                                成人午夜精品视频在线观看