 濟南海馬機械設計培訓中心

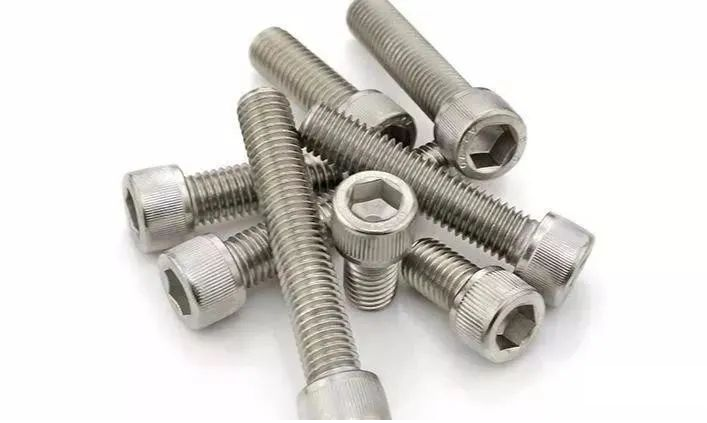
內六角螺絲的螺絲頭外邊是圓的,中間是凹進去的六邊形,而六角螺絲就是常見的螺絲頭的邊成六邊形的那種。內六角螺絲刀樣子象“7”,用六邊形的鋼條兩端切割再折彎成90度就成一把內六角螺絲扳手了。
要求客戶在使用時一定要合理運用好相應的使用工具,誤為了便捷,亂運用不合理的工具去打內六角螺栓。與客戶溝通,在打內六角螺栓時,不需要用太大的力度。把握好力度的均衡。M2.5內六角螺栓正常情況下應該可以承受2N.m以上的扭斷力,所以要把這力度調正好,不能用太大力。
如果是初次使用或者不熟悉不銹鋼標準件產品工藝的使用者,應請教您的供應商有關不銹鋼的相關特性。一般來說,減緩上鎖的速度就能大幅地減少(甚至完全避免)鎖死的機會。因為,熱能常發生在上鎖的時候,所以,當熱能增加,鎖死的機率也會增加。在使用時,鎖上不銹鋼緊固件的速度應低于鎖上碳鋼的速度。
2、在上鎖前是否先潤滑螺絲或螺帽?
如果回答為“否”,可建議使用黃油、二硫化鉬、石墨、云母或滑石粉來潤滑內外牙紋,以減少鎖死發生。扣停(Coating)也是一種有效的潤滑方式,經過扣停處理的螺帽,將如同在螺帽與螺絲之間多了一層潤滑膜。
3、是否選用同一種材質等級的螺絲及螺帽?
如果答案為是,可以建議搭配使用不同等級的螺絲與螺帽,如304配316等等。但要注意所選用的不銹鋼等級還要符合自身的防銹耐腐蝕的需求。
另外,在鎖緊法蘭盤時是最常出現鎖死的案例。假設您已經注意并按照上述的各項要點行事,包括使用墊圈、Coating螺母(也可以建議使用較長的螺母,如GB6170或DIN934)、對角順序上螺帽、緩慢地依序旋至適當緊度等等,倘若還是無法解決,常在預鎖后就卸不下來,最后,只好請您在預鎖法蘭盤裝置時先暫時使用碳鋼螺帽,等到最后正式上鎖時再使用不銹鋼螺帽,在美觀耐銹與不鎖死之間找到一個平衡點。
1、防松墊圈安裝很簡單,只需將兩片墊圈內側斜齒面相對,置于螺母和連接材料之間即可。
2、螺母被擰緊后,防松墊圈外側放射狀凸紋面與兩端接觸面成咬合狀態,且墊圈內側斜齒面坡斜角度大于螺栓的螺紋角度。
3、當螺栓因機械振動而被拉長時,螺母就會隨之旋轉松動。而防松墊圈的外側放射狀凸紋面摩擦力大于內側斜齒面間的摩擦力,從而在這個狀態下,只允許內側斜齒面間相對錯動而產生抬升張力。螺栓被拉長螺栓收縮。
4、當螺栓收縮時,墊圈的斜齒面會使螺母回到原來的位置。
5、防松墊圈僅適用于平坦且較光滑的金屬表面。
6、如果連接材料為非金屬材料,可將一個金屬板固定在連接材料上,這樣就可以使用制鎖墊圈了。
7、在安裝防松墊圈時無需使用扭力扳手。
8、在安裝或拆除防松墊圈時也可選擇使用氣動工具。
原因1、被緊固的零件厚度大于沉頭螺釘頭部的厚度,螺釘上緊后,尚有一部分螺釘的螺紋沒有進入螺紋孔中。這種情況,沉頭螺釘肯定可以擰緊。
原因2、被緊固的零件厚度小于沉頭螺釘頭部的高度,這在機械設備中常見于鈑金零件,如機箱的合頁與門和箱體的聯結;設備的鈑金外罩與設備的聯結等等。
由于零件的厚度小,被緊固的鈑金零件,螺釘過孔完全成了一個圓錐孔,在這種情況下,當沉頭螺釘被擰緊時,螺釘頭部并不是錐面壓緊鈑金件,而是螺釘頭根底部與螺紋孔的頂部擠死,雖然感覺螺釘是擰緊了,但是鈑金件是被卡住而不是被壓住,在這種情況下,雖然感覺螺釘擰緊了,但是鈑金件確實沒有被擰緊。這是非常常見的情況。
原因3、沉頭螺釘的頭部圓椎體呈90°圓錐角,通常新買來的鉆頭的頂角呈118°-120°,一些缺乏培訓的工人根本不知道這個角度差,常常直接用120°的鉆頭擴孔,這就造成沉頭螺釘擰緊時并不是頭部圓錐面吃力,而是螺釘頭底部的一條線吃力,這也是所謂沉頭螺釘緊不住的的原因之一。
1、擴孔錐度應該90°,要給予保證,寧可小于90°,而不可大于90 °這可是一關鍵絕招。
2、如果鈑金厚度小于沉頭螺釘頭部的厚度,可以換小一號的螺釘,或者寧可擴孔小一些。