 濟南海馬機械設計培訓中心

外圓表面加工方案
| 序號 | 加工方案 | 經濟加工精度等級(IT) | 加工表面粗糙度Ra(μm) | 適用范圍 |
| 1 | 粗車 | 11~12 | 50~12.5 | 適用于淬火鋼以外的各種金屬 |
| 2 | 粗車一半精車 | 8~10 | 6.3~3.2 | |
| 3 | 粗車一半精車一精車 | 6~7 | 1.6~0.8 | |
| 4 | 粗車一半精車一精車一滾壓(或拋光) | 5~6 | 0.2~0.025 | |
| 5 | 粗車一半精車一磨削 | 6~7 | 0.8~0.4 | 主要用于淬火鋼,也可用于未淬火鋼,但不宜加工非鐵金屬 |
| 6 | 粗車一半精車一粗磨一精磨 | 5~6 | 0.4~0.1 | |
| 7 | 粗車一半精車一粗磨一精磨一超精加工(或輪式超精磨) | 5~6 | 0.1~0.012 | |
| 8 | 粗車一半精車一精車一金剛石車 | 5~6 | 0.4~0.025 | 主要用于要求較高的非鐵金屬的加工 |
| 9 | 粗車一半精車一粗磨一精磨一超精磨(或鏡面磨) | 5級以上 | <0.025 | 極高精度的鋼或鑄鐵的外圓加工 |
| 10 | 粗車一半精車一粗磨一精磨一研磨 | 5級以上 | <0.1 |
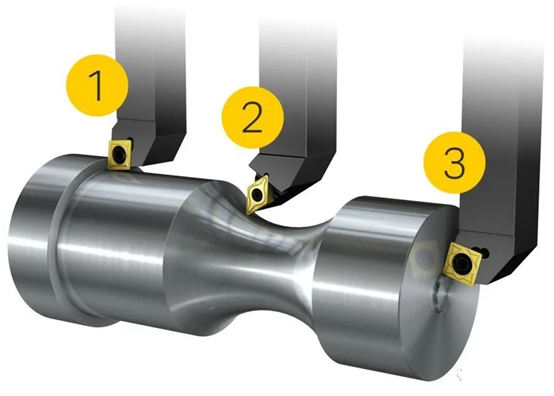
車外圓步驟,試車、試測的方法
1、車刀的選擇:按要求選擇車刀
2、切削步驟
(1)開車對刀
a.沿進給反方向退刀;
b. 準確加吃刀深度;
c.進行切削;
d.先退出刀具,后停車。
(2)注意:
a.如果要繼續切削:則沿進給反方向退刀-停車-測量-重復上述第c.d項。
b.如果不再繼續切削:則橫向退刀-縱向退刀-停車-測量。
3、試車的目的和方法
(1)的目的是為了保證精車時零件的尺寸精度。
(2)試車的方法:
a.開車對刀;
b.沿進給反方向退刀;
c.準確加吃刀深度;
d.切削工件,長度為2mm左右;
e.沿進給反方向退刀,停車;
f.測量工件尺寸;
g.測量后如尺寸符合要求則可開車進行切削,如不符合要求,應重復c至f步。
使用刻度盤時,如果手柄搖過了頭或試切后尺寸小了,需要退刀時,刻度盤不能直接退到所要求的刻度,因為中溜板絲杠和螺母間存在間隙,為消除間隙,退時手柄要多退半圈,消除間隙,再搖到所需的刻度值。
孔加工方案
| 序號 | 加工方案 | 經濟加工精度等級(IT) | 加工表面粗糙度Ra(μm) | 適用范圍 |
| 1 | 鉆 | 11~12 | 12.5 | 加工為淬火鋼及鑄鐵的實心毛坯,也可用于加工非鐵金屬(但粗糙度稍高),孔徑<20mm |
| 2 | 鉆一鉸 | 8~9 | 3.2~1.6 | |
| 3 | 鉆一粗鉸一精鉸 | 7~8 | 1.6~0.8 | |
| 4 | 鉆一擴 | 11 | 12.5~6.3 | 加工未淬火鋼及鑄鐵的實心毛坯,也可用于加工非鐵金屬(但粗糙度稍高),但孔徑>20mm |
| 5 | 鉆一擴一鉸 | 8~9 | 3.2~1.6 | |
| 6 | 鉆一擴一粗鉸一精鉸 | 7 | 1.6~0.8 | |
| 7 | 鉆一擴一機鉸一手鉸 | 6~7 | 0.4~0.1 | |
| 8 | 鉆一(擴)一拉(或推) | 7~9 | 1.6~0.1 | 大批量大量生產中小零件的通孔 |
| 9 | 粗鏜(或擴孔) | 11~12 | 12.5~6.3 | 除淬火鋼外各種材料、毛坯有鑄出孔或鍛出孔 |
| 10 | 粗鏜(粗擴)一半精鏜(精擴) | 9~10 | 3.2~1.6 | |
| 11 | 粗鏜(粗擴)一半精鏜(精擴)一精鏜(鉸) | 7~8 | 1.6~0.8 | |
| 12 | 粗鏜(擴)一半精鏜(精擴)一精鏜一浮動鏜刀塊精鏜 | 6~7 | 0.8~0.4 | |
| 13 | 粗鏜(擴)一半精鏜一磨孔 | 7~8 | 0.8~0.2 | 主要用于加工淬火鋼,也可用于不淬火鋼,但不宜用于非鐵金屬 |
| 14 | 粗鏜(擴)一半精鏜一粗磨一精磨 | 6~7 | 0.2~0.1 | |
| 15 | 粗鏜一半精鏜一精鏜一金剛鏜 | 6~7 | 0.4~0.05 | 主要用于精度要求較高的非鐵金屬加工 |
| 16 | 鉆一(擴)一粗鉸一精鉸一珩磨 鉆一(擴)一拉一珩磨 粗鏜一半精鏜一精鏜一珩磨 | 6~7 | 0.2~0.025 | 精度要求很高的孔 |
| 17 | 以研磨代替上述方案中的珩磨 | 5~6 | <0.1 | |
| 18 | 鉆(或粗鏜)一擴(半精鏜)一精鏜一金剛鏜一脈沖滾擠 | 6~7 | 0.1 | 成批大量生產的非鐵金屬零件中的小孔,鑄鐵箱體上的孔 |
平面加工方案
| 序號 | 加工方案 | 經濟加工精度等級(IT) | 加工表面粗糙度Ra(μm) | 適用范圍 |
| 1 | 粗車一半精車 | 8~9 | 6.3~3.2 | 端面 |
| 2 | 粗車一半精車一精車 | 6~7 | 1.6~0.8 | |
| 3 | 粗車一半精車一磨削 | 7~9 | 0.8~0.2 | |
| 4 | 粗刨(或粗銑)一精刨(或精銑) | 7~9 | 6.3~1.6 | 一般不淬硬的平面(端銑粗糙度可較低) |
| 5 | 粗刨(或粗銑)一精刨(或精銑)一刮研 | 5~6 | 0.8~0.1 | 精度要求較高的不淬硬平面 批量較大時宜采用寬刃精刨方案 |
| 6 | 粗刨(或粗銑)一精刨(或精銑)一寬刃精刨 | 6~7 | 0.8~0.2 | |
| 7 | 粗刨(或粗銑)一精刨(或精銑)一磨削 | 6~7 | 0.8~0.2 | 精度要求較高的淬硬平面或不淬硬平面 |
| 8 | 粗刨(或粗銑)一精刨(或精銑)一粗磨一精磨 | 5~6 | 0.4~0.25 | |
| 9 | 粗銑一拉 | 6~9 | 0.8~0.2 | 大量生產,較小的平面 |
| 10 | 粗銑一精銑一磨削一研磨 | 5級以上 | <0.1 | 高精度平面 |
經濟加工精度是指正常加工條件下(采用符合質量標準的設備、工藝裝備和標準技術等級的工人、不延長加工時間)所能保證的加工精度。
上一篇: 斷路器分斷能力的選擇和應用
下一篇: 機床精度為何會突然降低?