13296444375

                全站搜索

                首頁 / 企業新聞 / 機械圖紙的技術要求不會寫?看看這篇文章或許可以為你解惑
                返回

                機械圖紙的技術要求不會寫?看看這篇文章或許可以為你解惑

                瀏覽次數:33 分類:企業新聞 分類:行業新聞


                繪制工程圖時讓很多工程師很困擾的是如何寫技術要求,一是對技術要求的作用不清楚,二是不知道寫什么內容,所以要么就是胡亂抄寫拼湊,要么干脆就什么都不寫。
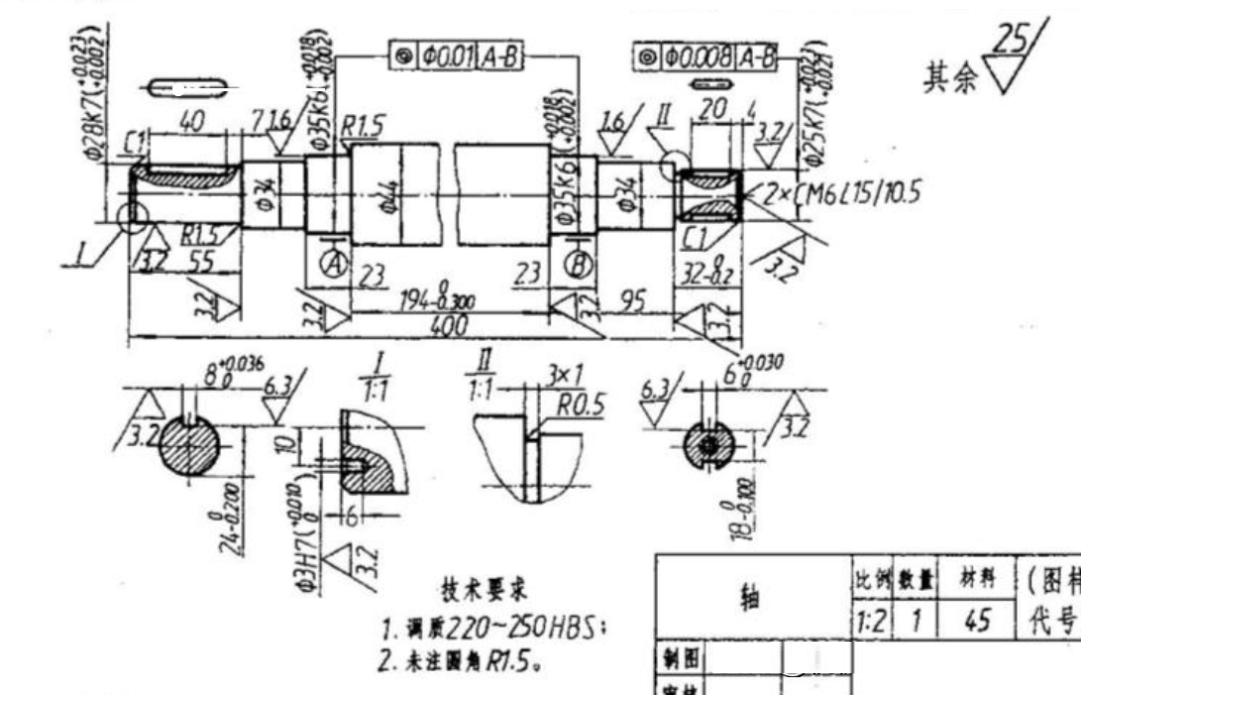
                其實技術要求是工程圖紙很重要的內容,零件技術要求包括外觀要求、硬度要求、尺寸公差要求、形位公差要求等等。本文所分享的技術要求特指用文字條款描述的部分內容。主要是在三視圖中無法表達的部分,或者是用文字表達更簡明的部分。
                本文分享一些常用的機械零件的技術要求供參考。
                溫馨提醒,以下內容只能根據零件的具體要求參考選用不可直接照搬照抄。
                64e16eb6dcbda452199017de3e9e4711
                1.零件去除氧化皮。
                2.零件加工表面上,不應有劃痕、擦傷等損傷零件表面的缺陷。
                3.去除毛刺飛邊。
                4.經調質處理,HRC50~55。
                5.零件進行高頻淬火,350~370℃回火,HRC40~45。
                6.滲碳深度0.3mm。
                7.進行高溫消除應力處理。
                8.未注形狀公差應符合GB1184-80的要求。
                9.未注長度尺寸允許偏差±0.5mm。
                10.鑄件公差帶對稱于毛坯鑄件基本尺寸配置。
                11.未注圓角半徑R5。
                12.未注倒角均為2×45°。
                13.銳角倒鈍。
                14.各密封件裝配前必須浸透油。
                15.裝配滾動軸承允許采用機油加熱進行熱裝,油的溫度不得超過100℃。
                20.齒輪裝配后,齒面的接觸斑點和側隙應符合GB10095和GB11365的規定。
                21.裝配液壓系統時允許使用密封填料或密封膠,但應防止進入系統中。
                22.進入裝配的零件及部件(包括外購件、外協件),均必須具有檢驗部門的合格證方能進行裝配。
                23.零件在裝配前必須清理和清洗干凈,不得有毛刺、飛邊、氧化皮、銹蝕、切屑、油污、著色劑和灰塵等。
                24.裝配前應對零、部件的主要配合尺寸,特別是過盈配合尺寸及相關精度進行復查。
                25.裝配過程中零件不允許磕、碰、劃傷和銹蝕。
                26.螺釘、螺栓和螺母緊固時,嚴禁打擊或使用不合適的旋具和扳手。緊固后螺釘槽、螺母和螺釘、螺栓頭部不得損壞。
                27.規定擰緊力矩要求的緊固件,必須采用力矩扳手,并按規定的擰緊力矩緊固。
                28.同一零件用多件螺釘(螺栓)緊固時,各螺釘(螺栓)需交叉、對稱、逐步、均勻擰緊。
                29.圓錐銷裝配時應與孔應進行涂色檢查,其接觸率不應小于配合長度的60%,并應均勻分布。
                30.平鍵與軸上鍵槽兩側面應均勻接觸,其配合面不得有間隙。
                31.花鍵裝配同時接觸的齒面數不少于2/3,接觸率在鍵齒的長度和高度方向不得低于50%。
                32.滑動配合的平鍵(或花鍵)裝配后,相配件移動自如,不得有松緊不均現象。
                33.粘接后應清除流出的多余粘接劑。
                34.軸承外圈與開式軸承座及軸承蓋的半圓孔不準有卡住現象。
                35.軸承外圈與開式軸承座及軸承蓋的半圓孔應接觸良好,用涂色檢查時,與軸承座在對稱于中心線120°、與軸承蓋在對稱于中心線90°的范圍內應均勻接觸。在上述范圍內用塞尺檢查時,0.03mm的塞尺不得塞入外圈寬度的1/3。
                36.軸承外圈裝配后與定位端軸承蓋端面應接觸均勻。
                37.滾動軸承裝好后用手轉動應靈活、平穩。
                38.上下軸瓦的結合面要緊密貼和,用0.05mm塞尺檢查不入。
                39.用定位銷固定軸瓦時,應在保證瓦口面和端面與相關軸承孔的開合面和端面包持平齊狀態下鉆鉸、配銷。銷打入后不得松動。
                40.球面軸承的軸承體與軸承座應均勻接觸,用涂色法檢查,其接觸不應小于70%。
                41.合金軸承襯表面成黃色時不準使用,在規定的接觸角內不準有離核現象,在接觸角外的離核面積不得大于非接觸區總面積的10%。
                42.齒輪(蝸輪)基準端面與軸肩(或定位套端面)應貼合,用0.05mm塞尺檢查不入。并應保證齒輪基準端面與軸線的垂直度要求。
                43.齒輪箱與蓋的結合面應接觸良好。
                44.組裝前嚴格檢查并清除零件加工時殘留的銳角、毛刺和異物。保證密封件裝入時不被擦傷。公眾號:solidworks非標機械設計
                45.鑄件表面上不允許有冷隔、裂紋、縮孔和穿透性缺陷及嚴重的殘缺類缺陷(如欠鑄、機械損傷等)。
                46.鑄件應清理干凈,不得有毛刺、飛邊,非加工表明上的澆冒口應清理與鑄件表面齊平。
                47.鑄件非加工表面上的鑄字和標志應清晰可辨,位置和字體應符合圖樣要求。
                48.鑄件非加工表面的粗糙度,砂型鑄造R,不大于50μm。
                49.鑄件應清除澆冒口、飛刺等。非加工表面上的澆冒口殘留量要鏟平、磨光,達到表面質量要求。
                3f45b62d83a95bea7bcdf48d45134cde
                50.鑄件上的型砂、芯砂和芯骨應清除干凈。
                51.鑄件有傾斜的部位、其尺寸公差帶應沿傾斜面對稱配置。
                52.鑄件上的型砂、芯砂、芯骨、多肉、粘沙等應鏟磨平整,清理干凈。
                53.對錯型、凸臺鑄偏等應予以修正,達到圓滑過渡,一保證外觀質量。
                54.鑄件非加工表面的皺褶,深度小于2mm,間距應大于100mm。
                55.機器產品鑄件的非加工表面均需噴丸處理或滾筒處理,達到清潔度Sa2 1/2級的要求。
                56.鑄件必須進行水韌處理。
                57.鑄件表面應平整,澆口、毛刺、粘砂等應清除干凈。
                58.鑄件不允許存在有損于使用的冷隔、裂紋、孔洞等鑄造缺陷。
                59.所有需要進行涂裝的鋼鐵制件表面在涂漆前,必須將鐵銹、氧化皮、油脂、灰塵、泥土、鹽和污物等除去。
                60.除銹前,先用有機溶劑、堿液、乳化劑、蒸汽等除去鋼鐵制件表面的油脂、污垢。
                61.經噴丸或手工除銹的待涂表面與涂底漆的時間間隔不得多于6h。
                62.鉚接件相互接觸的表面,在連接前必須涂厚度為30~40μm防銹漆。搭接邊緣應用油漆、膩子或粘接劑封閉。由于加工或焊接損壞的底漆,要重新涂裝。
                63.裝配前所有的管子應去除管端飛邊、毛刺并倒角。用壓縮空氣或其他方法清楚管子內壁附著的雜物和浮銹。
                64.裝配前,所有鋼管(包括預制成型管路)都要進行脫脂、酸洗、中和、水洗及防銹處理。
                65.裝配時,對管夾、支座、法蘭及接頭等用螺紋連接固定的部位要擰緊,防止松動。
                66.預制完成的管子焊接部位都要進行耐壓試驗。
                67.配管接替或轉運時,必須將管路分離口用膠布或塑料管堵封口,防止任何雜物進入,并拴標簽。
                68.補焊前必須將缺陷徹底清除,坡口面應修的平整圓滑,不得有尖角存在。
                69.根據鑄鋼件缺陷情況,對補焊區缺陷可采用鏟挖、磨削,炭弧氣刨、氣割或機械加工等方法清除。
                70.補焊區及坡口周圍20mm以內的粘砂、油、水、銹等臟物必須徹底清理。
                71.在補焊的全過程中,鑄鋼件預熱區的溫度不得低于350°C。
                72.在條件允許的情況下,盡可能在水平位置施焊。
                73.補焊時,焊條不應做過大的橫向擺動。
                74.鑄鋼件表面堆焊接時,焊道間的重疊量不得小于焊道寬度的1/3。
                75.每個鋼錠的水口、冒口應有足夠的切除量,一以保證鍛件無縮孔和嚴重的偏折。
                76.鍛件應在有足夠能力的鍛壓機上鍛造成形,以保證鍛件內部充分鍛透。
                77.鍛件不允許有肉眼可見的裂紋、折疊和其他影響使用的外觀缺陷。局部缺陷可以清除,但清理深度不得超過加工余量的75%,鍛件非加工表面上的缺陷應清理干凈并圓滑過渡。
                78.鍛件不允許存在白點、內部裂紋和殘余縮孔。公眾號:solidworks非標機械設計
                81.精加工后的零件擺放時不得直接放在地面上,應采取必要的支撐、保護措施。加工面不允許有銹蛀和影響性能、壽命或外觀的磕碰、劃傷等缺陷。
                82.滾壓精加工的表面,滾壓后不得有脫皮現象。
                83.最終工序熱處理后的零件,表面不應有氧化皮。經過精加工的配合面、齒面不應有退火
                84.加工的螺紋表面不允許有黑皮、磕碰、亂扣和毛刺等缺陷。
                85.發藍、變色的現象。
                d6db05d1d929d73306b68b15b05b1732
                以下是典型零件技術要求的例子。
                技術要求案例1

                技術要求:

                1.未注倒角0.5×45°;

                2.未注圓角R0.2;

                3.未注尺寸公差按GB/T 1804-f要求;

                4.未注角度公差按GB/T 1804-f要求;

                5.未注形位公差按GB/T 1184-H要求;

                技術要求案例2

                技術要求:

                1.未注倒角0.5×45°;

                2.未注圓角R0.2;

                3.未注尺寸公差按GB/T 1804-f要求;

                4.未注角度公差按GB/T 1804-f要求;

                5.未注形位公差按GB/T 1184-H要求;

                6.熱處理,要求硬度達到38-42HRC。

                技術要求案例3

                技術要求:

                1.未注倒角0.5×45°;

                2.未注圓角R0.2;

                3.未注尺寸公差按GB/T 1804-m要求;

                4.未注形位公差按GB/T 1184-K要求;

                5.熱處理硬度:HRC28-32;

                6.不允許有頂尖孔。

                技術要求案例4

                技術要求:

                1.未注倒角0.5×45°;

                2.未注形位公差按GB/T 1184-K要求;

                3.未注尺寸公差按GB/T 1804-m要求;

                4.未注角度公差按GB/T 1804-m要求;

                5.表面鍍鉻,鍍層厚度大于0.01mm,結合牢固無缺陷 。

                技術要求案例5

                技術要求:

                1、未注不得倒角;

                2、未注尺寸公差:GB/T 1804-f;

                3、未注形位公差:GB/T 1804-H;

                4、未注尺寸特征請參考3D模型;

                5、按圖示位置刻字,黑體,字高4,深0.3;

                6、表面加工紋理均勻,去除毛刺。

                鈑金零件技術要求

                技術要求:

                1、使用1.2mm不銹鋼鈑金加工,表面拉絲,色澤為金屬色;

                2、表面光潔平整,去除毛刺、銳邊;

                3、未注折彎內圓角半徑取材料厚度;

                4、未注形位公差按GB/T 1804-m要求;

                5、未注角度公差按GB/T 1804-m要求。

                鈑金零件技術要求(有焊接)
                技術要求:
                1.使用1.5mm不銹鋼鈑金加工,表面拉絲,色澤為金屬色;
                2.表面光潔平整,去除毛刺、銳邊;
                3.未注折彎內圓角半徑取材料厚度;
                4.未注尺寸公差按GB/T1804-m要求;
                5.未注角度公差按GB/T1804-m要求;
                6.焊接處應牢固美觀,不得有漏焊、裂紋、夾渣等缺陷,影響到裝配及外觀的部分應打磨平整。
                鈑金零件技術要求(無焊接)

                技術要求:

                1.使用1.5mm不銹鋼鈑金加工,表面拉絲,色澤為金屬色;

                2.表面光潔平整,去除毛刺、銳邊;

                3.未注折彎內圓角半徑取材料厚度;

                4.未注尺寸公差按GB/T1804-m要求;

                5.未注角度公差按GB/T1804-m要求。

                裝配圖技術要求

                技術要求

                1、必須按照設計、工藝要求和SOP文件進行裝配;

                2、裝配大理石必須清潔干凈,環境溫度、濕度按要求控制;

                3、所有零件必須檢驗合格后方能進行裝配;

                4、零件裝配前必須清理干凈,不得有毛刺、銹蝕、切屑、油污等;

                5、裝配過程中零件不允許磕碰、劃傷、銹蝕等;

                6、相對運動的零件必須保證運動順滑;

                7、M10螺釘需要用扭力扳手擰緊,扭力為35±2N·m。

                6061鋁件技術要求

                技術要求

                1.未注倒角0.5×45°,表面光潔,去除毛刺;

                2.未注圓角R0.2;

                3.未注尺寸公差按GB/T1804-f要求;

                4.未注角度公差按GB/T1804-f要求;

                5.未注形位公差按GB/T1804-H要求 ;

                6.表面噴砂,本色陽極氧化。

                304零件技術要求

                1.未注倒角0.5×45°,表面光潔,去除毛刺;

                2.未注圓角R0.2;

                3.未注尺寸公差按GB/T1804-f要求;

                4.未注角度公差按GB/T1804-f要求;

                5.未注形位公差按GB/T1804-H要求 。

                304非標管件技術要求

                技術要求:

                1.未注倒角1×45°,表面光潔,去除毛刺;

                2.焊縫酸洗,表面光潔平整無色差,焊縫處不得漏液;

                3.未注尺寸公差按GB/T 1804-m要求;

                4.未注角度公差按GB/T 1804-m要求;

                5.未注形位公差按GB/T 1184-K要求 。

                45#鋼鍍鉻技術要求
                技術要求:
                1.未注倒角0.5×45°,表面光潔,去除毛刺;
                2.未注圓角R0.2;
                3.未注尺寸公差按GB/T1804-f要求;
                4.未注角度公差按GB/T1804-f要求;
                5.未注形位公差按GB/T1804-H要求 ;
                6.鍍鉻前,零件必須清潔干凈,保證鍍鉻后零件外觀均勻一致,鍍層不小于0.01mm,圖中尺寸為最終尺寸。
                6061鋁輥技術要求

                技術要求:

                1.未注倒角0.5×45°,表面光潔,去除毛刺;

                2.未注圓角R0.2;

                3.未注尺寸公差按GB/T1804-f要求;

                4.未注角度公差按GB/T1804-f要求;

                5.未注形位公差按GB/T1804-H要求 ;

                6.導輥端部過盈配合,過盈量0.2mm;

                7.做動平衡,要求鋁合金導輥為精密級鋁導輥;

                8.鋁輥表面高硬度茶色陽極氧化處理,要求硬度HV700,并拋光處理。

                9.圖示為成品尺寸。

                caee52d5071d4164cfd13f0abea75881

                點擊取消回復

                  分類

                  在線客服x

                  客服
                  頂部 回到頂部


                                成人午夜精品视频在线观看